Temperatura are senzori, alarme și proceduri dedicate. Praful are filtre, programe de curățenie și audit vizual. Umiditatea are un termoigrometru pe perete, de obicei citit ocazional, rar corelat cu jurnalele de producție. Și totuși, umiditatea este singurul factor de mediu care afectează simultan materialul, echipamentul și produsul finit.
Când crește rata de rebuturi, primul lucru investigat este echipamentul, iar al doilea, operatorul. Umiditatea rămâne, de cele mai multe ori, în afara diagnozei.
Efectele umidității necontrolate nu sunt spectaculoase, dar sunt constante și cumulative. Un material care se contractă cu 0,5% nu ridică nicio alarmă. Dar chiar acest material tăiat în 40 de straturi, pe o șpană de 6 metri, livrează piese cu abateri care pot depăși 20–30 mm față de tipar. Rebuturile apar la asamblare sau la controlul final, nu la masa de tăiere, unde cauza reală rămâne invizibilă. Cât costă, concret, o lună de producție cu umiditatea în afara parametrilor?
De ce umiditatea este variabila cel mai greu de controlat într-un atelier industrial?
Tu întrebi. Experții Texco răspund
Umiditatea relativă (UR) exprimă cantitatea de vapori de apă din aer ca procent din cantitatea maximă pe care aerul o poate conține la temperatura respectivă. La 100% UR, aerul este saturat și condensul apare pe orice suprafață mai rece. În producția industrială, UR determină comportamentul dimensional al materialelor, starea echipamentelor și calitatea produsului finit, independent de orice alt parametru măsurat.
Temperatura unui atelier se schimbă lent și predictibil, un sistem de încălzire sau climatizare o menține în interval cu intervenții relativ simple. Praful are surse identificabile și filtre dedicate. Umiditatea se comportă altfel: variază cu anotimpul, cu numărul de oameni din hală, cu procesele de producție în sine. Mașinile de călcat, generatoarele de abur și răcitoarele evaporative contribuie toate la bilanțul de umiditate. Un atelier cu 50 de angajați produce cantități semnificative de vapori de apă, chiar și fără niciun echipament activ.
Umiditatea se distribuie neuniform în spațiu, in sensul că zona de lângă ușa de hală are valori diferite față de centrul atelierului sau față de zona de lângă sursele de căldură. Un singur senzor pe perete nu reflectă condițiile reale de la masa de tăiere. Efectele apar cu întârziere, un material expus la umiditate greșită timp de 4 ore nu semnalizează imediat, ci la tăiere.
Ce se întâmplă când umiditatea scapă de sub control: efecte pe industrii
Confecții textile
Țesăturile cu fibre naturale se contractă la umiditate scăzută și se dilată la umiditate ridicată, fibrele de bumbac își modifică lungimea cu 1–2%, iar vâscoza poate depăși aceste valori, la o variație de 20% UR.
Fibrele sintetice, mai stabile dimensional, acumulează sarcini electrostatice la umiditate scăzută: straturile se lipesc între ele sau de echipament, poziționarea pe masa de șpănuit devine greu de controlat.
⚠️ Consecința în proces: dimensiunile piesei tăiate nu mai corespund tiparului, apar nepotriviri la coasere și asamblare, rebuturile și reprelucrarea manuală cresc direct proporțional cu variația de umiditate.
Automotive și aerospace
Materialele compozite și tehnice din tapițeria auto sau componentele interioare de aeronave au toleranțe dimensionale de ordinul zecimilor de milimetru. Umiditatea ridicată produce dilatare diferențiată pe straturile unui compozit, iar lipirile și stratificările își modifică adezivitatea.
⚠️ Consecința în proces: toleranțele nu mai sunt respectate, piesa necesită ajustare manuală, iar la audit de calitate neconformitatea este documentată, cauza reală fiind rareori identificată corect.
Pielărie
Pielea naturală și cea sintetică sunt printre cele mai sensibile materiale la variații de umiditate. Sub 45% UR pielea devine fragilă, cu risc de crăpături la tăiere și la îndoire. Peste 70% UR devine moale și imprecisă la tăiere, cu suprafață alunecoasă, care complică așezarea uniformă pe masa de șpănuit.
⚠️ Consecința în proces: marginile tăiate nu sunt curate, materialul premium este compromis și iese din lot, iar reprelucrarea sau eliminarea adaugă un al doilea cost direct.
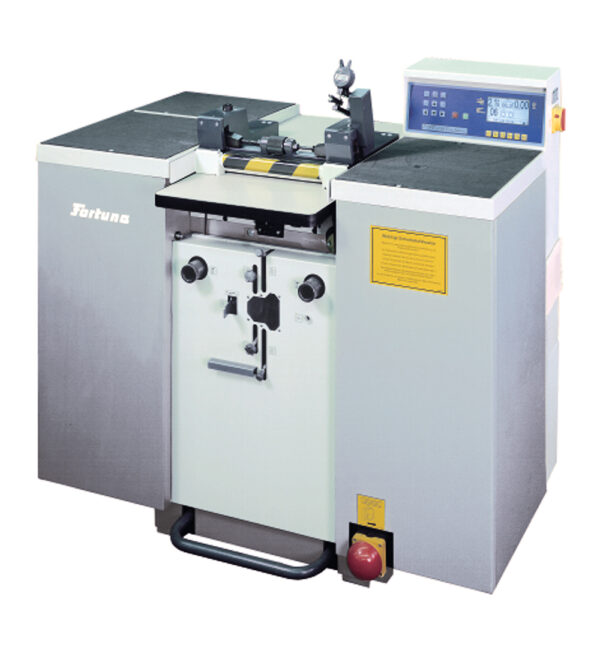
Pentru controlul umidității în hală, umidificatoarele izotermice Condair RS sau Condair EL mențin UR în intervalul optim fără variații termice. Pentru prelucrarea propriu-zisă, mașinile de despicat și subțiat Fortuna seria AB sau FSP Blueline sunt calibrate pentru caracteristicile specifice ale pielii naturale și sintetice.
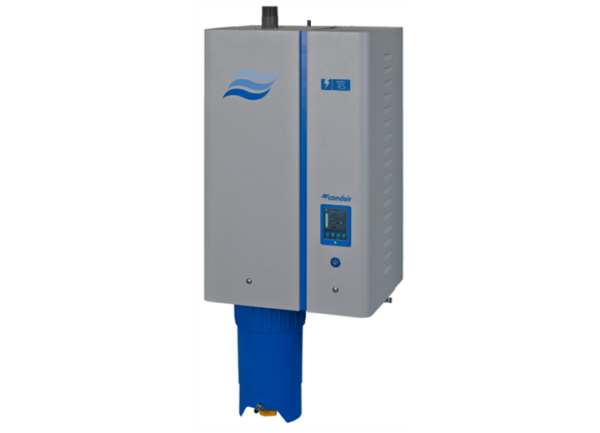
- Umidificare/Dezumidificare
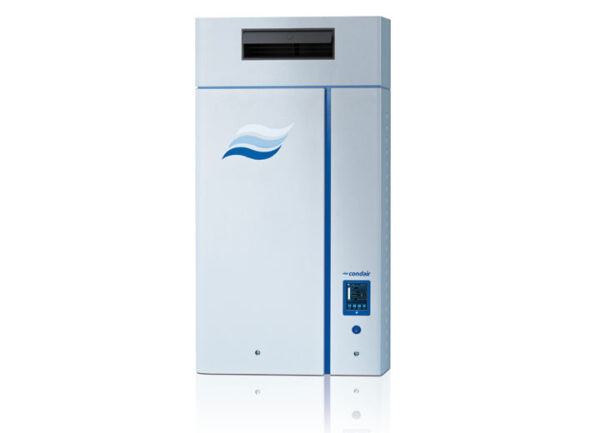
- Umidificare/Dezumidificare
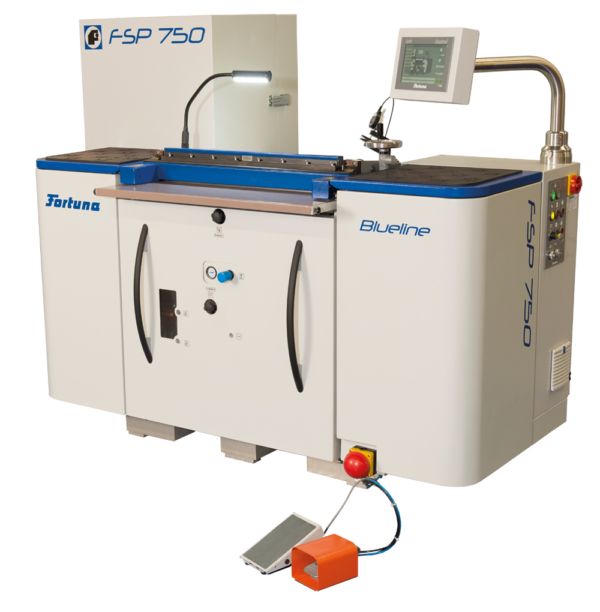
- Despicare material
Mobilă tapițată
Structurile din MDF sau HDF absorb umiditatea diferit în funcție de densitate și de zonele expuse, iar variațiile sezoniere sunt cea mai frecventă sursă de probleme în această industrie. Cadrul absoarbe umiditatea neuniform, iar dimensiunile se modifică față de proiect.
⚠️ Consecința în proces: tapițeria nu se tensionează corect pe cadrul deformat, produsul finit prezintă aspect neuniform vizibil, returnat de client sau revândut, cu impact direct asupra marjei și relației comerciale.
Tu întrebi. Experții Texco răspund
Fibrele naturale se dilată dimensional, piesele tăiate nu mai corespund tiparului. Lipirile și termocolările își pierd adezivitatea. În depozitare, umiditatea ridicată creează condiții pentru mucegai pe materialele din stoc. Efectele nu apar imediat, dar sunt descoperite la controlul final sau după livrare.
Cât costă umiditatea necontrolată?
Nu există o formulă universală, dar se pot distinge patru categorii de cost care apar în orice producție sensibilă și care sunt rar atribuite corect cauzei lor reale.
Costul rebutului direct
Dacă dintr-un lot de 500 de piese tăiate, 3% au margini imprecise din cauza unui material contractat de umiditate scăzută, acele 15 piese nu apar în raportul de umiditate, ci apar în raportul de rebut. Câte loturi pe lună arată același procent?
Costul opririlor de linie
Dacă o descărcare electrostatică generată de umiditate scăzută oprește linia automată de tăiere 45 de minute, costul nu apare în factura de electricitate, însă apare în reprogramarea schimbului și în livrarea întârziată. De câte ori s-a întâmplat acest lucru în ultimele 3 luni?
Costul degradării echipamentelor
Dacă echipamentul de tăiere necesită recalibrarea senzorilor de două ori mai des din cauza coroziunii ușoare provocate de condens, acele ore de mentenanță și oprire sunt un cost direct, dar care arareori este trecut în contul umidității. Câte ore de mentenanță neprogramată au apărut în ultimul trimestru?
Costul de reputație
Dacă un client returnează o comandă pentru defecte de aspect pe care tu le știi cauzate de umiditate, el le numește altfel în reclamație. Costul îl depășește pe cel financiar: este relația cu clientul și poziția în lanțul de furnizori.
Parametrii optimi de umiditate pe industrie: ghid de referință
Valorile din tabelul de mai jos sunt puncte de plecare validate în practică. Intervalele exacte depind de tipul specific de material, de echipamentul de tăiere și de specificațiile clientului.
Industrie | Umiditate optimă (% UR) | Toleranță | Risc principal în afara intervalului |
Confecții textile-fibre naturale | 55–65% UR | ±5% | Contracție/dilatare material, rebut la croi |
Confecții textile- fibre sintetice | 45–55% UR | ±5% | Electricitate statică, blocaj echipamente |
Automotive / aerospace | 45–60% UR | ±3% | Derivă dimensională materiale compozite |
Pielărie | 50–60% UR | ±5% | Fragilizare sau înmuiere excesivă a pielii |
Mobilă tapițată | 45–60% UR | ±5% | Deformare structuri lemn tehnic, variații sezoniere |
Cum obții și menții controlul umidității în producție
Umidificarea activă vs. ventilația pasivă sau de ce ventilația singură nu este suficientă?
Ventilația mecanică introduce aer din exterior și îl distribuie în hală. Iarna, aerul exterior are umiditate absolută mică, chiar dacă UR exterior este 85%, căldura din atelier reduce UR interior la 20–30%, sub orice prag critic. Vara, același sistem introduce aer umed și cald, împingând UR peste limitele acceptabile. Ventilația fără umidificare activă agravează problema iarna și o schimbă cu alta vara. Reglează calitatea aerului, nu umiditatea.
Umidificarea activă intervine acolo unde ventilația nu poate: adaugă sau extrage vapori de apă controlat, independent de condițiile exterioare, și menține UR în intervalul optim indiferent de anotimp, numărul de persoane din hală sau procesele de producție în desfășurare.
Tipuri de sisteme de umidificare industrială și când se aplică fiecare
Umidificarea izotermică prin abur este soluția pentru spații cu cerințe de igienă ridicate sau cu variații mari de temperatură. Aburul introdus controlat în fluxul de aer crește UR fără a modifica temperatura și fără picături de apă în suspensie.
Umidificarea adiabată prin apă sub presiune vaporizează apa prin duze de înaltă presiune, cu efect de răcire ușoară a aerului. Aceasta este potrivită pentru hale mari cu supraîncălzire din procese și nevoi ridicate de umidificare.
Dezumidificarea activă extrage umiditatea din aer, prin condensare (eficientă la 15–35°C) sau prin adsorbție (funcționează independent de temperatură, inclusiv în spații reci).
Integrarea controlului de umiditate cu celelalte sisteme din atelier
Umidificarea nu rezolvă singură variabilitatea din producție. Un atelier cu umiditate controlată, dar cu temperatură instabilă, va produce aceleași tipuri de variații dimensionale prin alt mecanism. Controlul umidității funcționează corect corelat cu stabilizarea termică a atelierului (Jumag), cu calitatea procesului de tăiere (Bullmer, Fortuna) și cu parametrii de finisare (Veit). Umiditatea optimă la masa de tăiere nu valorează mult dacă materialul a stat 4 ore în zona de depozitare la 35% UR.
Sistemele Condair de umidificare și dezumidificare sunt dimensionate în funcție de volumul halei, sursele interne de umiditate, rata de infiltrație a aerului exterior și profilul termic al spațiului. Integrarea cu BMS prin Modbus sau BACnet permite monitorizarea și jurnalizarea continuă a parametrilor, date utile atât pentru reglajul procesului, cât și pentru auditurile de calitate.
Checklist pentru controlul umidității în atelierul tău industrial
Tu întrebi. Experții Texco răspund
Controlul umidității presupune monitorizarea continuă în punctele critice ale halei, corelarea valorilor de umiditate cu temperatura și cu jurnalele de producție, și calibrarea periodică a senzorilor. Un singur senzor la perete nu este suficient, distribuția neuniformă a umidității în spațiu necesită măsurare în zona de lucru, nu în zona de circulație.
Factor | Valoare recomandată | Toleranță | Cum verifici | Frecvență | Riscul nerespectării valorilor recomandate | Soluția Texco |
Umiditate relativă | 45–65% UR (pe industrie) | ±3-5% UR | Senzor fix în zona de lucru, nu la perete exterior | Monitorizare continuă, raport zilnic | Rebut, electricitate statică, degradare materiale | Condair |
Corelație umiditate-temperatură | monitorizare simultană | - | Stație combinată temp+umiditate, calibrată semestrial | Continuu, alertă automată la deviere | Condens sau aer prea uscat, efect amplificat | Condair + Jumag |
Condiționare material piele | umiditate stabilă în zona de lucru | ±5% UR | Senzor mobil verificat înainte de fiecare schimb | Per schimb | Piele rigidă sau prea moale, tăiere imprecisă | Condair + Fortuna |
Finisare în condiții controlate | 45–65% UR | - | Verificare vizuală corelată cu log senzor fix | Per lot | Produs final deformat sau cu aspect neuniform | Condair + Veit |
Calibrare senzori | conform specificații producător | - | Verificare cu etalon certificat | Semestrial sau după orice intervenție tehnică | Valori false, variații nedetectate | Condair |
Sezonalitate | ajustare automată iarnă/vară | - | Comparație valori exterior vs interior, ajustare setpoint | La schimbarea sezonului + lunar | Umiditate scăzută iarna, ridicată vara, ambele dăunătoare | Condair |