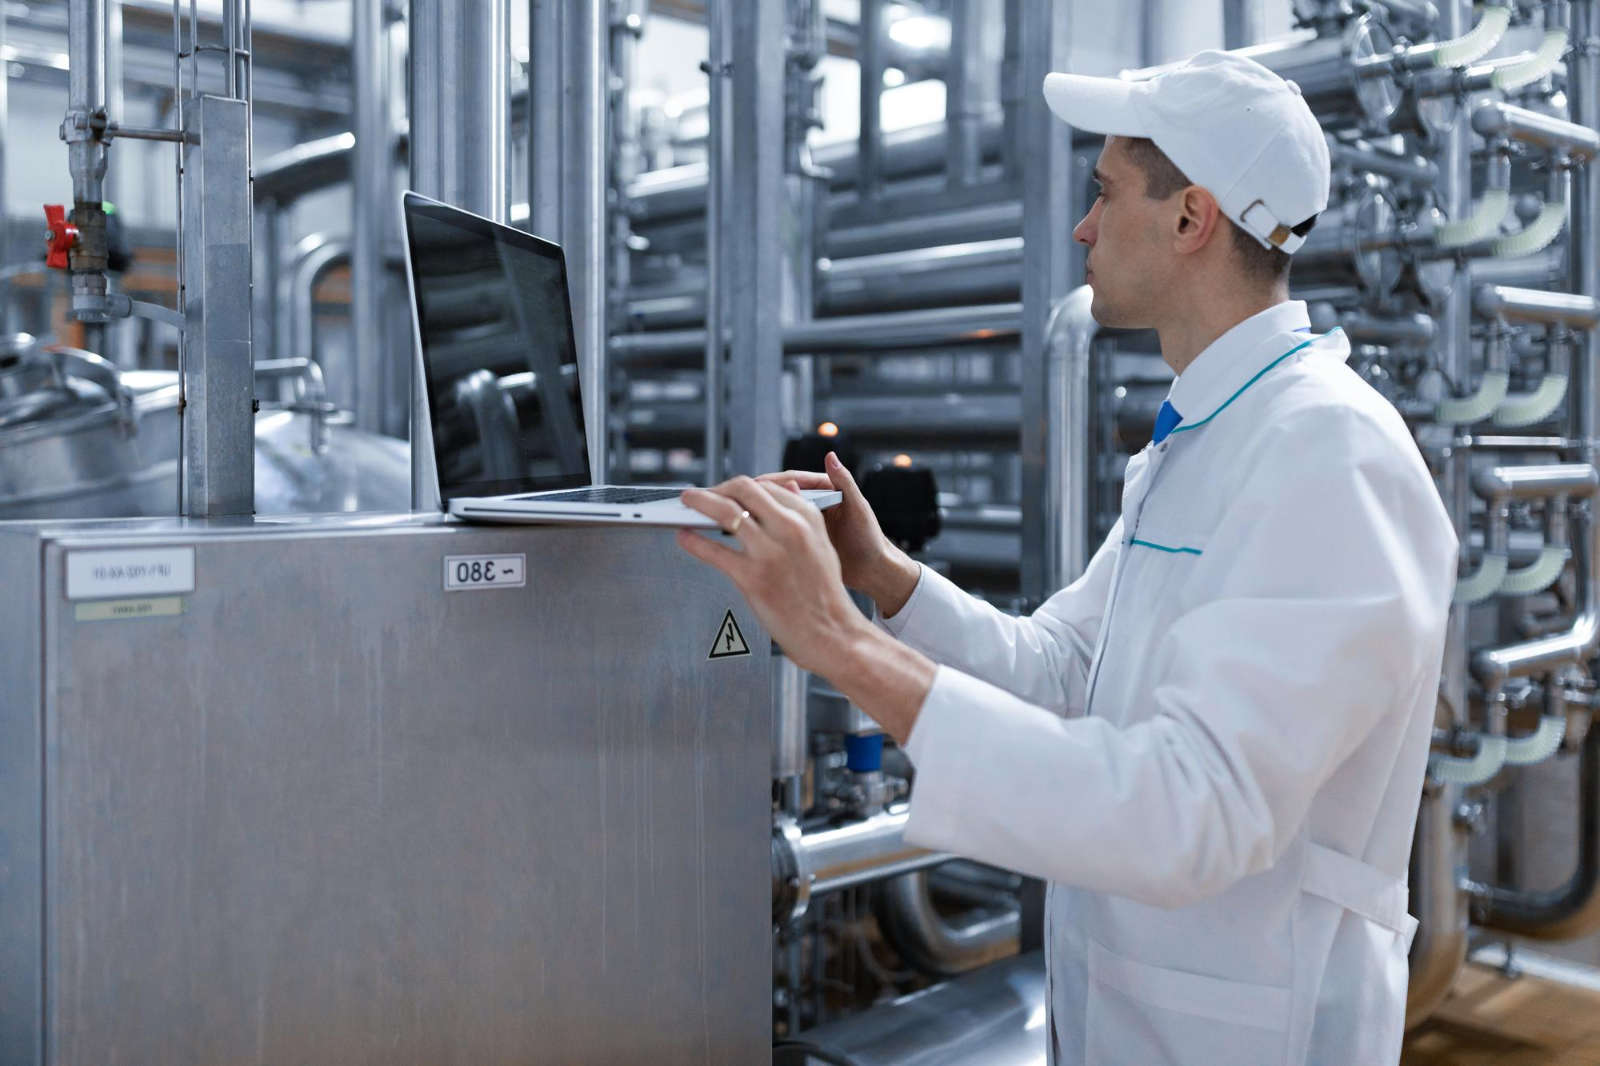
La température fait l’objet de capteurs, d’alarmes et de procédures spécifiques. La poussière est gérée par des filtres, des programmes de nettoyage et des contrôles visuels. L’humidité est surveillée par un thermo-hygromètre mural, dont les relevés sont généralement effectués de manière ponctuelle et rarement recoupés avec les registres de production. Et pourtant, l’humidité est le seul facteur environnemental qui affecte simultanément les matières premières, les équipements et le produit fini.
Lorsque le taux de rebut augmente, on examine d’abord l’équipement, puis l’opérateur. L’humidité est le plus souvent laissée de côté dans le diagnostic.
Les effets d’une humidité non contrôlée ne sont pas spectaculaires, mais ils sont constants et cumulatifs. Un matériau qui se contracte de 0,5 % ne suscite aucune inquiétude. Mais ce même matériau, découpé en 40 couches sur une planche de 6 mètres, donne des pièces présentant des écarts pouvant dépasser 20 à 30 mm par rapport au gabarit. Les rebuts apparaissent lors de l’assemblage ou du contrôle final, et non à la table de découpe, où la cause réelle reste invisible. Combien coûte concrètement un mois de production avec une humidité hors des paramètres ?
Pourquoi l’humidité est-elle la variable la plus difficile à contrôler dans un atelier industriel ?
La température d’un atelier évolue lentement et de manière prévisible ; un système de chauffage ou de climatisation la maintient dans une fourchette donnée grâce à des interventions relativement simples. La poussière provient de sources identifiables et est filtrée par des filtres dédiés. L’humidité se comporte différemment : elle varie en fonction de la saison, du nombre de personnes présentes dans l’atelier et des processus de production eux-mêmes. Les machines à repasser, les générateurs de vapeur et les refroidisseurs évaporatifs contribuent tous au bilan d’humidité. Un atelier comptant 50 employés produit des quantités importantes de vapeur d’eau, même sans aucun équipement en fonctionnement.
L’humidité est répartie de manière inégale dans l’espace, en ce sens que la zone près de la porte de l’atelier présente des valeurs différentes de celles du centre de l’atelier ou de la zone proche des sources de chaleur. Un seul capteur fixé au mur ne reflète pas les conditions réelles au niveau de la table de découpe. Les effets se manifestent avec un certain retard : un matériau exposé à un taux d’humidité inadapté pendant 4 heures ne présente pas de signe immédiat, mais seulement au moment de la découpe.
Que se passe-t-il lorsque l’humidité devient incontrôlable : conséquences sur les industries
Confection textile
Les tissus en fibres naturelles se contractent par faible humidité et se dilatent par forte humidité ; les fibres de coton voient leur longueur varier de 1 à 2 %, tandis que la viscose peut dépasser ces valeurs, pour une variation de 20 % d’humidité relative.
Les fibres synthétiques, plus stables dimensionnellement, accumulent des charges électrostatiques en cas de faible humidité : les couches collent entre elles ou aux équipements, et leur positionnement sur la table de coupe devient difficile à contrôler.
⚠️ Conséquence sur le processus : les dimensions de la pièce découpée ne correspondent plus au patron, des problèmes d’ajustement apparaissent lors de la couture et de l’assemblage ; les rebuts et les retouches manuelles augmentent de manière directement proportionnelle à la variation d’humidité.
Automobile et aérospatiale
Les matériaux composites et techniques utilisés dans la sellerie automobile ou les composants intérieurs des aéronefs ont des tolérances dimensionnelles de l’ordre des dixièmes de millimètre. Une humidité élevée provoque une dilatation différentielle entre les couches d’un composite, et les collages ainsi que les stratifications voient leur adhérence se modifier.
⚠️ Conséquence sur le processus : les tolérances ne sont plus respectées, la pièce nécessite un ajustement manuel et, lors de l’audit qualité, la non-conformité est consignée, la cause réelle étant rarement identifiée correctement.
Maroquinerie
Le cuir naturel et le cuir synthétique comptent parmi les matériaux les plus sensibles aux variations d’humidité. En dessous de 45 % d’humidité relative, le cuir devient fragile, avec un risque de fissures lors de la découpe et du pliage. Au-delà de 70 % d’humidité relative, elle devient molle et difficile à découper, avec une surface glissante qui complique sa mise en place uniforme sur la table de découpe.
⚠️ Conséquence sur le processus : les bords de coupe ne sont pas nets, le matériau haut de gamme est compromis et rejeté du lot, et le retraitement ou la mise au rebut entraîne un deuxième coût direct.
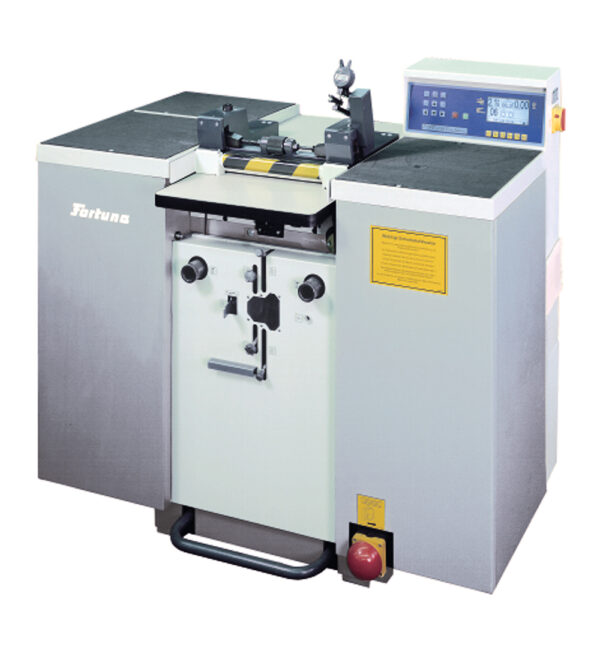
Pour contrôler l’humidité dans l’atelier, les humidificateurs isothermes Condair RS ou Condair EL maintiennent l’humidité relative dans la plage optimale sans variations thermiques. Pour le traitement proprement dit, les machines à refendre et à amincir Fortuna de la série AB ou FSP Blueline sont calibrées pour les caractéristiques spécifiques des cuirs naturels et synthétiques.
Meubles rembourrés
Les structures en MDF ou HDF absorbent l’humidité différemment selon leur densité et les zones exposées, et les variations saisonnières constituent la source de problèmes la plus fréquente dans cette industrie. Le cadre absorbe l’humidité de manière inégale, et ses dimensions s’écartent de celles prévues dans les plans.
⚠️ Conséquence sur le processus : le revêtement ne se tend pas correctement sur le cadre déformé, le produit fini présente un aspect irrégulier visible, est retourné par le client ou revendu, ce qui a un impact direct sur la marge et la relation commerciale.
Quel est le coût d’une humidité non contrôlée ?
Il n’existe pas de formule universelle, mais on peut distinguer quatre catégories de coûts qui surviennent dans toute production sensible et qui sont rarement attribués correctement à leur cause réelle.
Le coût direct des rebuts
Si, sur un lot de 500 pièces découpées, 3 % présentent des bords imprécis en raison d’un matériau rétréci par une faible humidité, ces 15 pièces n’apparaissent pas dans le rapport d’humidité, mais dans le rapport de rebut. Combien de lots par mois présentent ce même pourcentage ?
Coût des arrêts de ligne
Si une décharge électrostatique générée par une faible humidité arrête la ligne de découpe automatique pendant 45 minutes, le coût n’apparaît pas sur la facture d’électricité, mais il se répercute sur la reprogrammation des équipes et sur les retards de livraison. Combien de fois cela s’est-il produit au cours des trois derniers mois ?
Le coût de la dégradation des équipements
Si l’équipement de découpe nécessite un recalibrage des capteurs deux fois plus souvent en raison d’une légère corrosion provoquée par la condensation, ces heures de maintenance et d’arrêt représentent un coût direct, mais qui est rarement imputé à l’humidité. Combien d’heures de maintenance imprévue ont été enregistrées au cours du dernier trimestre ?
Le coût pour la réputation
Si un client renvoie une commande en raison de défauts d’aspect dont vous savez qu’ils sont dus à l’humidité, il les qualifie autrement dans sa réclamation. Le coût dépasse l’aspect financier : il s’agit de la relation avec le client et de votre position dans la chaîne d’approvisionnement.
Paramètres d’humidité optimaux par secteur : guide de référence
Les valeurs du tableau ci-dessous constituent des points de départ validés dans la pratique. Les plages exactes dépendent du type spécifique de matériau, de l’équipement de découpe et des spécifications du client.
Industrie | Humidité optimale (% HR) | Tolérance | Risque principal hors intervalle |
Confection textile - fibres naturelles | 55–65% HR | ±5% | Contraction/dilatation du matériau, rebut à la coupe |
Confection textile - fibres synthétiques | 45–55% HR | ±5% | Électricité statique, blocage des équipements |
Automobile / aérospatiale | 45–60% HR | ±3% | Dérive dimensionnelle des matériaux composites |
Maroquinerie | 50–60% HR | ±5% | Fragilisation ou ramollissement excessif du cuir |
Mobilier rembourré | 45–60% HR | ±5% | Déformation des structures en bois technique, variations saisonnières |
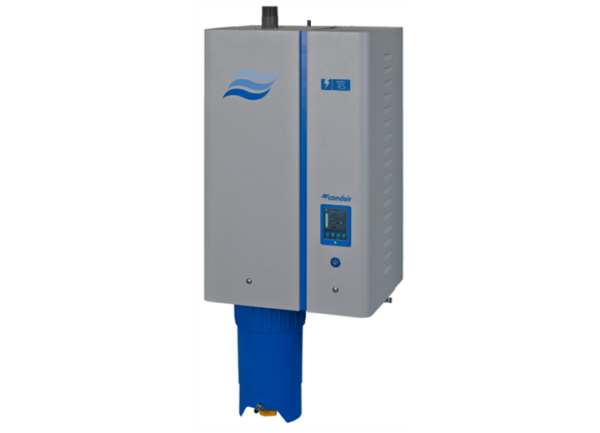
- Humidification/déshumidification
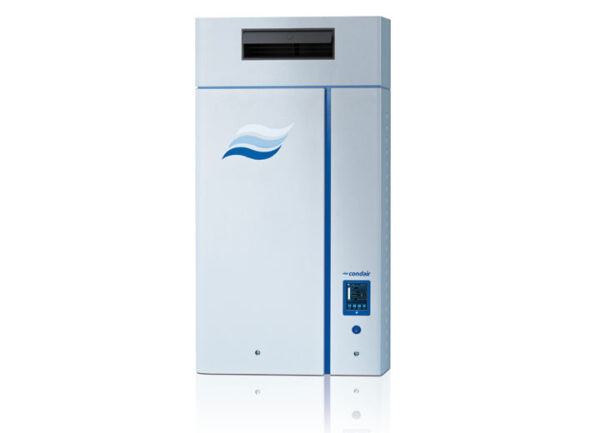
- Humidification/déshumidification
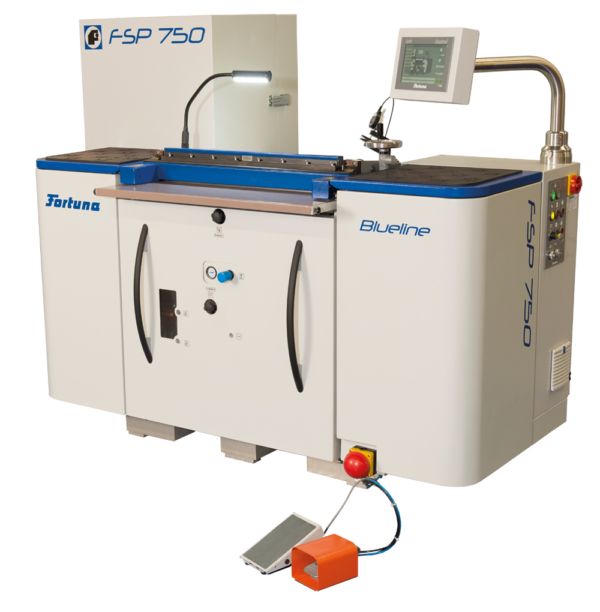
- Matériel de rechange
- Matériel de rechange
Comment obtenir et maintenir le contrôle de l’humidité en production
Humidification active vs ventilation passive, ou pourquoi la ventilation seule ne suffit-elle pas ?
La ventilation mécanique introduit de l’air extérieur et le diffuse dans le hall. En hiver, l’air extérieur présente une faible humidité absolue ; même si l’humidité relative (HR) extérieure est de 85 %, la chaleur du hall réduit l’HR intérieure à 20–30 %, bien en dessous de tout seuil critique. En été, ce même système introduit de l’air chaud et humide, faisant grimper l’HR au-delà des limites acceptables. La ventilation sans humidification active aggrave le problème en hiver et en crée un autre en été. Elle régule la qualité de l’air, pas l’humidité.
L’humidification active intervient là où la ventilation ne le peut pas : elle ajoute ou extrait de la vapeur d’eau de manière contrôlée, indépendamment des conditions extérieures, et maintient l’humidité relative dans la plage optimale, quelle que soit la saison, le nombre de personnes présentes dans le hall ou les processus de production en cours.
Types de systèmes d’humidification industrielle et leurs domaines d’application
L’humidification isotherme par vapeur est la solution idéale pour les espaces soumis à des exigences d’hygiène élevées ou présentant de fortes variations de température. La vapeur introduite de manière contrôlée dans le flux d’air augmente l’humidité relative sans modifier la température et sans générer de gouttelettes d’eau en suspension.
L’humidification adiabatique par eau sous pression vaporise l’eau à l’aide de buses à haute pression, ce qui entraîne un léger refroidissement de l’air. Elle convient aux grands halls présentant une surchauffe due aux processus industriels et des besoins élevés en humidification.
La déshumidification active extrait l’humidité de l’air, par condensation (efficace entre 15 et 35 °C) ou par adsorption (fonctionne indépendamment de la température, y compris dans les espaces froids).
Intégration du contrôle de l’humidité aux autres systèmes de l’atelier
L’humidification ne résout pas à elle seule la variabilité de la production. Un atelier à humidité contrôlée, mais à température instable, produira les mêmes types de variations dimensionnelles par un autre mécanisme. Le contrôle de l’humidité ne fonctionne correctement que s’il est associé à la stabilisation thermique de l’atelier (Jumag), à la qualité du processus de découpe (Bullmer, Fortuna) et aux paramètres de finition (Veit). Une humidité optimale au niveau de la table de découpe ne sert pas à grand-chose si le matériau est resté 4 heures dans la zone de stockage à 35 % d’humidité relative.
Les systèmes d’humidification et de déshumidification Condair sont dimensionnés en fonction du volume du hall, des sources internes d’humidité, du taux d’infiltration d’air extérieur et du profil thermique du local. L’intégration au système de gestion technique du bâtiment (BMS) via Modbus ou BACnet permet la surveillance et l’enregistrement en continu des paramètres, données utiles tant pour le réglage du processus que pour les audits qualité.
Liste de contrôle pour la gestion de l’humidité dans votre atelier industriel
Facteur | Valeur recommandée | Tolérance | Comment vérifier | Fréquence | Risque du non-respect des valeurs recommandées | Solution Texco |
Humidité relative | 45–65% HR (selon l'industrie) | ±3-5% HR | Capteur fixe dans la zone de travail, pas sur un mur extérieur | Surveillance continue, rapport quotidien | Rebut, électricité statique, dégradation des matériaux | Condair |
Corrélation humidité-température | surveillance simultanée | - | Station combinée temp+humidité, calibrée tous les six mois | Continu, alerte automatique en cas de déviation | Condensation ou air trop sec, effet amplifié | Condair + Jumag |
Conditionnement du cuir | humidité stable dans la zone de travail | ±5% HR | Capteur mobile vérifié avant chaque poste | Par poste | Cuir rigide ou trop mou, coupe imprécise | Condair + Fortuna |
Finition en conditions contrôlées | 45–65% HR | - | Contrôle visuel corrélé au journal du capteur fixe | Par lot | Produit fini déformé ou d'aspect non uniforme | Condair + Veit |
Étalonnage des capteurs | selon les spécifications du fabricant | - | Vérification avec étalon certifié | Tous les six mois ou après toute intervention technique | Valeurs erronées, variations non détectées | Condair |
Saisonnalité | ajustement automatique hiver/été | - | Comparaison valeurs extérieures vs intérieures, ajustement du point de consigne | Au changement de saison + mensuel | Humidité basse en hiver, élevée en été, les deux nuisibles | Condair |
Les processus industriels sensibles ne tolèrent pas les variables incontrôlées. L’humidité relative influence à la fois les matériaux, les équipements et le produit fini, et ses coûts incontrôlés n’apparaissent pas dans le rapport d’humidité, mais se traduisent immanquablement par des rebuts, des interventions de maintenance imprévues et des retours de produits.
Texco analyse les conditions de votre site de production et vous recommande les solutions techniques adaptées. Contactez-nous au +40736 369 802 ou à l’adresse office@texco.ro.