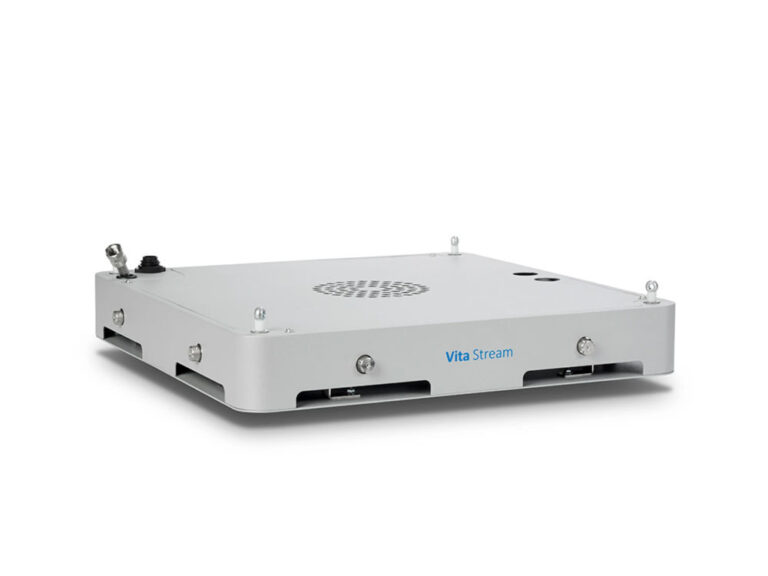
Système d’humidification Condair Vita Stream
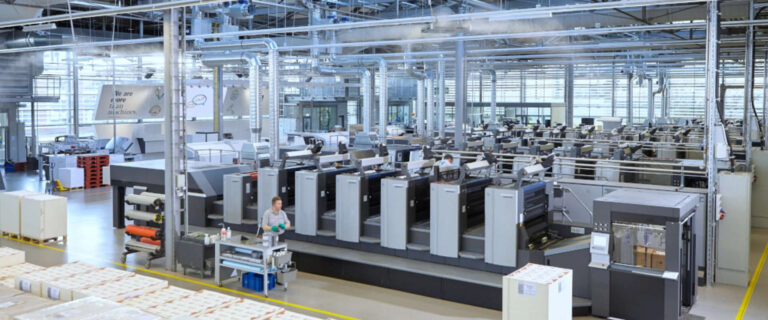
Système haute pression, à montage au plafond, pour le contrôle de l'humidité dans les halls d'impression, de transformation et de production d'emballages en papier et carton.
Le papier et le carton sont des matériaux hygroscopiques : ils absorbent ou cèdent de l’humidité selon l’humidité et la température de l’air du hall, et cet échange modifie leurs dimensions. L’effet se voit directement à l’impression, au collage et au stockage du produit fini.
Les variations d’humidité relative peuvent affecter le repérage couleur à l’impression, la prise de la colle lors du façonnage des boîtes ou la planéité du carton déjà imprimé.
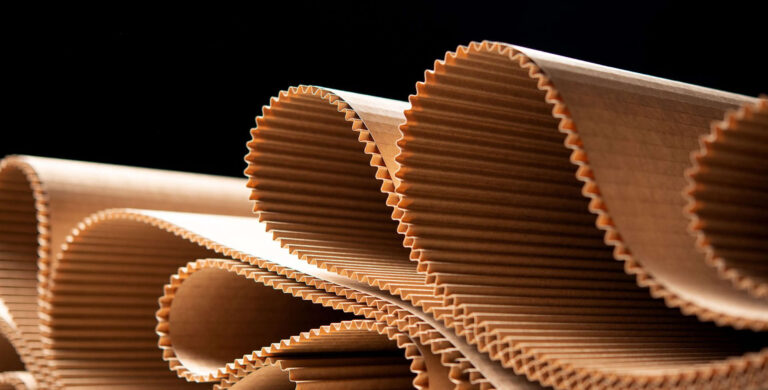
Les exigences diffèrent entre la zone d’impression, l’atelier de production du carton ondulé, où la cannelure est collée sur la couverture avec une colle à base d’amidon, et le magasin de matières premières ou de produits finis.
Texco fournit des systèmes Condair pour le contrôle de l’humidité, des générateurs de vapeur Jumag pour les procédés qui nécessitent de la vapeur de process et des équipements Walther Pilot pour l’application contrôlée d’adhésifs.
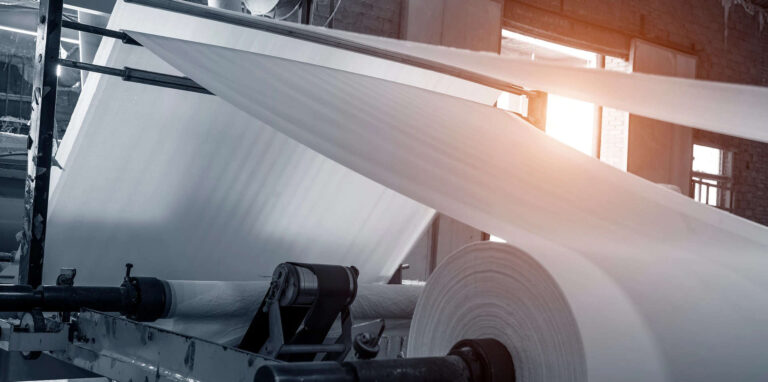
Le papier et le carton modifient leurs dimensions selon l’humidité de l’air, à mesure que les fibres absorbent ou cèdent de l’eau. Ces variations se traduisent dans l’épaisseur de la feuille, la planéité et le comportement du matériau au passage dans la machine. La valeur cible est définie en fonction du type de papier ou de carton, du grammage et de l’étape du procédé.
L’air sec favorise l’accumulation de charges électrostatiques à la surface du papier, ce qui peut provoquer des bourrages à l’alimentation, l’attraction des poussières et des difficultés de séparation des feuilles sur les lignes à grande vitesse. Le contrôle de l’humidité réduit ces effets, avec les mesures de mise à la terre et d’ionisation propres à chaque ligne.
La dilatation ou la contraction de la feuille entre les passages couleur produit des décalages de repérage visibles. Le risque est plus important sur les travaux multicolores et les grands formats, où même de faibles variations dimensionnelles peuvent devenir visibles au repérage. Maintenir un microclimat stable dans la zone d’impression réduit ce risque.
Lors de la formation du carton ondulé, la vapeur sert à chauffer et à humidifier le papier avant et pendant l’ondulation. La chaleur contribue aussi à la gélatinisation de la colle à base d’amidon lors du collage de la cannelure sur la couverture. Le besoin en vapeur dépend de la configuration de la ligne, de la vitesse de production, de la laize de travail et des exigences du procédé, et il est défini d’après les spécifications de l’installation.
Le collage des rabats, de la patte de collage de la boîte et des étiquettes dépend de la quantité d’adhésif appliquée, de l’uniformité de la couche et du temps de prise. Une couche trop fine affaiblit l’assemblage, tandis qu’une couche trop épaisse allonge le temps de séchage et peut tacher la surface imprimée. Les systèmes de pulvérisation permettent de régler le débit et la pression en fonction du type d’adhésif et de la vitesse de la ligne.
Les variations d’humidité dans le magasin peuvent déformer les piles de carton ou les boîtes déjà façonnées, surtout pour les cartons de faible grammage ou imprimés sur une seule face. Un microclimat stable dans la zone de stockage réduit les rebuts dus à la déformation avant livraison.
Les procédés qui dégagent de la vapeur d’eau et les écarts de température entre les zones de l’usine peuvent produire une humidité excessive ou de la condensation. La nécessité d’une déshumidification est déterminée en fonction de la température de travail, de la charge d’humidité, de la ventilation et des conditions requises par le matériau et le procédé.
Système haute pression, à montage au plafond, pour le contrôle de l'humidité dans les halls d'impression, de transformation et de production d'emballages en papier et carton.
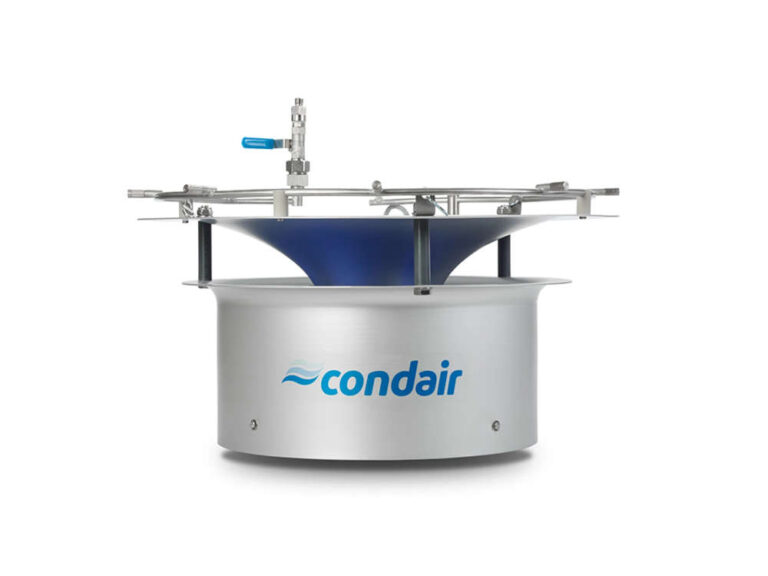
Système modulaire haute pression, extensible par ajout de buses, pour un contrôle uniforme de l'humidité dans les zones de production.
Système de grande capacité pour l'humidification directe et le refroidissement évaporatif des halls de production d'emballages en papier et carton.
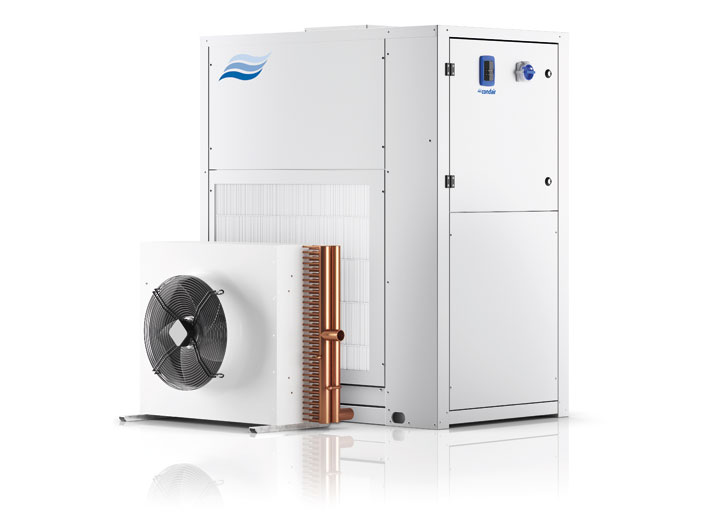
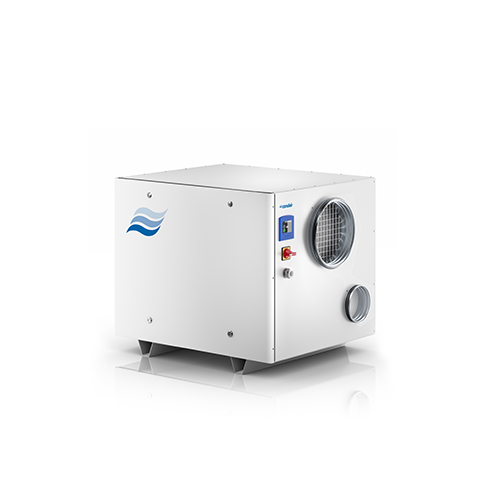
Système de déshumidification par condensation pour les zones exposées à une humidité élevée à proximité des procédés humides.
Déshumidificateur à adsorption pour les applications qui exigent le maintien d'une humidité basse et stable, y compris lorsque la déshumidification par condensation ne suffit pas.
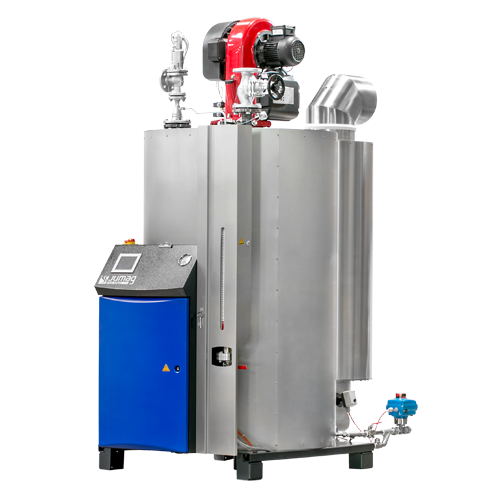
Générateur au gaz produisant jusqu'à 1 060 kg/h de vapeur saturée, adapté aux lignes de carton ondulé à besoin en vapeur variable.
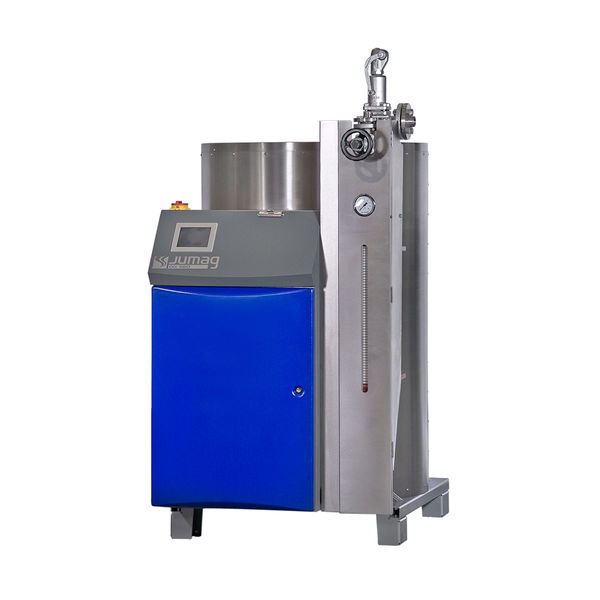
Générateur qui valorise le flux d'air chaud issu d'autres procédés industriels pour produire la vapeur nécessaire aux lignes de carton ondulé.
Pistolets et systèmes de pulvérisation Walther Pilot pour l'application contrôlée d'adhésifs. Selon le modèle et la configuration, les équipements peuvent être utilisés avec des adhésifs à base d'eau ou de solvant.
Si vous souhaitez découvrir les solutions les mieux adaptées à vos besoins, nos experts sont à votre disposition pour vous proposer des recommandations claires et des solutions personnalisées.
Vous pouvez planifier un échange par téléphone ou par e-mail, simplement et gratuitement.
Texco analyse la zone de procédé, l’installation existante, le type de papier ou de carton transformé, la cadence de production et les exigences de qualité du produit fini. Les besoins en humidification, en production de vapeur et en application d’adhésifs sont évalués séparément, car ils impliquent des équipements et des critères de dimensionnement différents.
Pour les systèmes d’humidification, on analyse le débit d’air, les conditions initiales et le régime de fonctionnement du hall. Pour les générateurs de vapeur, on vérifie le débit moyen et de pointe, la pression nécessaire au procédé, les heures de fonctionnement et la qualité de l’eau. Pour les systèmes de pulvérisation, on prend en compte le type d’adhésif, sa viscosité et la vitesse de la ligne de façonnage des boîtes.
Les systèmes d’humidification sont intégrés à l’installation existante ou configurés pour une distribution directe. Les équipements de pulvérisation sont réglés et testés sur les matériaux réels avant la réception. L’intégration aux systèmes d’automatisation et de supervision de l’usine est vérifiée selon le modèle de l’équipement et les protocoles disponibles.
Texco fournit la documentation technique disponible pour les équipements, les fiches de paramètres et les protocoles d’essai convenus pour le projet.
Les systèmes adiabatiques prélèvent de la chaleur dans l’air pendant l’évaporation de l’eau et peuvent contribuer à abaisser la température tout en contrôlant l’humidité. L’effet dépend de la température et de l’humidité initiales, du débit d’air et de la capacité du système, et ne remplace pas automatiquement l’installation de refroidissement du hall.
On prend en compte le type et la viscosité de l’adhésif, la quantité nécessaire, la vitesse de la ligne, la zone d’application et la répétabilité recherchée. La configuration est définie en fonction du matériau et du procédé concret.
L’augmentation de la vitesse de production modifie le besoin en énergie et en vapeur du procédé. Le débit et la pression nécessaires sont définis avec les autres paramètres de la ligne, comme la laize de travail et la configuration des équipements.
Oui. La zone d’impression, le magasin et les procédés qui génèrent de l’humidité peuvent avoir des conditions différentes. Chaque zone est évaluée d’après la température, l’humidité, les renouvellements d’air et les exigences du matériau transformé.
Le papier et le carton absorbent et cèdent de l’humidité selon les conditions du local. Les variations de microclimat peuvent modifier la planéité et les dimensions du matériau, y compris après transformation, c’est pourquoi les conditions de la zone de stockage comptent jusqu’à la livraison.
La configuration et les réglages du système sont définis en fonction de l’adhésif, du matériau et de la vitesse de la ligne. Les essais sur les matériaux et les adhésifs utilisés en production permettent de vérifier le débit, l’uniformité de l’application et le comportement de l’assemblage avant de fixer la configuration finale.
Nos experts techniques vous répondent sous 4 heures ouvrées.
Écrivez-nous et échangez avec nos spécialistes.
Appelez les numéros indiqués pour obtenir un devis ou des informations complémentaires.
Remplissez le formulaire et nous vous recontacterons avec une offre personnalisée.
Écrivez-nous et nous vous répondrons dans les plus brefs délais.