Mobilier rembourré

Coupe automatique, application d'adhésifs et contrôle de l'humidité

pour la production de mobilier rembourré

Contexte technique

Ce qu'implique techniquement la production de mobilier rembourré

La production de canapés, de fauteuils, de chaises et d’autres pièces rembourrées commence par la conception des pièces et la préparation des données de production. Le flux se poursuit avec l’alimentation et la coupe des textiles ou du cuir, la couture, l’application des adhésifs, l’assemblage et la finition des composants.

La précision de coupe, l’utilisation efficace de la matière, l’uniformité de l’application de l’adhésif et la qualité de la finition influencent l’ajustement des pièces et l’aspect du produit fini.

Les exigences sont définies en fonction des matériaux transformés, du système adhésif, de la construction du produit et de la cadence de production.

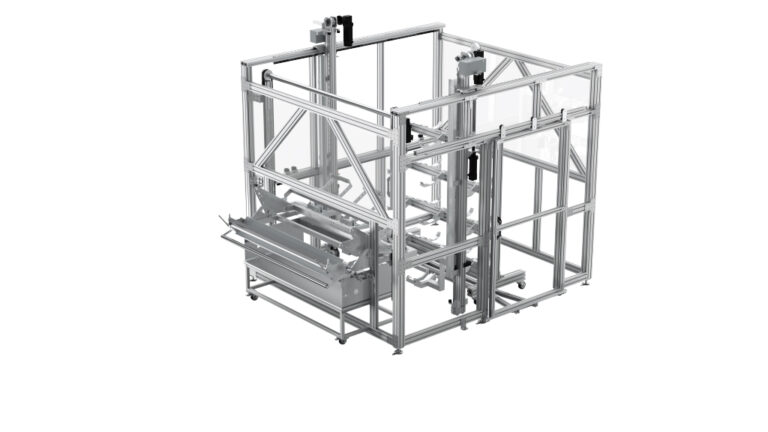
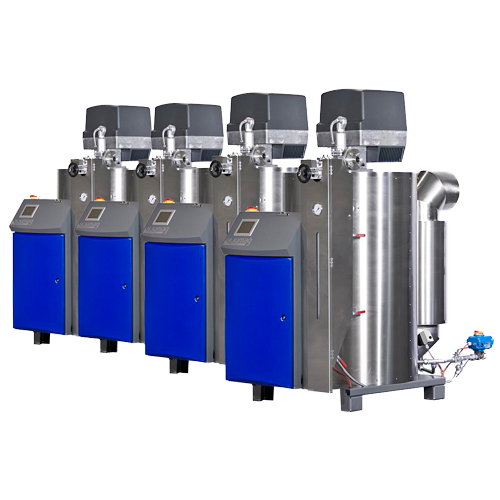
Texco fournit des logiciels de CAO, des systèmes d’alimentation et de coupe automatique, des équipements d’application d’adhésifs et de finition des composants, des générateurs de vapeur et des solutions de contrôle de l’humidité.

Paramètres techniques

Ce qui compte techniquement dans la production de mobilier rembourré

La production de mobilier rembourré combine des matériaux, des adhésifs et des opérations aux exigences techniques différentes. Les paramètres sont définis pour chaque étape, et non pour la ligne dans son ensemble.
  • La conception des pièces et la préparation des données de production

    Les fichiers CAO doivent être préparés en fonction des matériaux et des équipements utilisés. Ce qui compte, c’est la définition correcte des pièces, leur orientation sur la matière, les règles de placement et le transfert des données vers le système de coupe.
    La compatibilité avec d’autres applications ou avec les systèmes ERP est vérifiée en fonction des formats disponibles et de la configuration logicielle utilisée.

  • Le rendement matière à la coupe

    Le placement des patrons influence directement la consommation de textiles et de cuir. Le logiciel de CAO et les fonctions d’imbrication positionnent les pièces sur la surface disponible, en réduisant les chutes et le temps de préparation de la coupe.

  • La précision de coupe

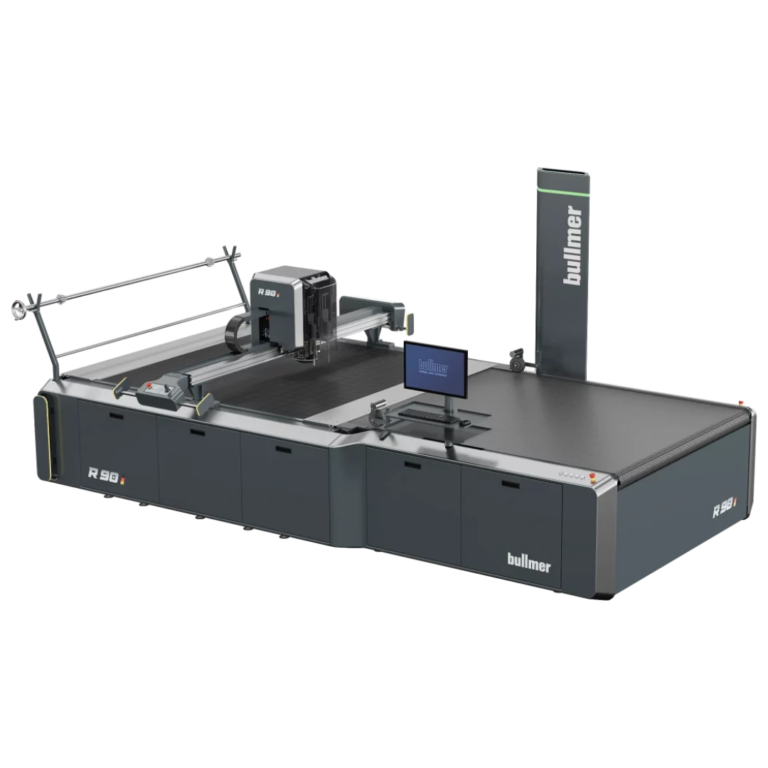
    Avant la coupe, les matériaux en rouleau doivent être alimentés et étalés sans tensions qui modifieraient leurs dimensions après la coupe. La configuration du système est définie en fonction du matériau, de l’épaisseur, du nombre de couches, de la forme des pièces et de la cadence de production.
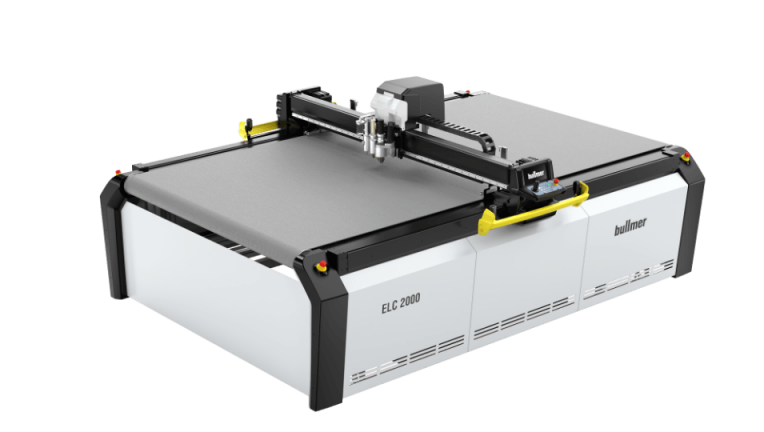
    La précision et la répétabilité dépendent du cutter, de l’outil de coupe, du système d’aspiration, du mode d’alimentation et des paramètres configurés pour les matériaux transformés.

  • La qualité et l'uniformité de l'application des adhésifs

    La qualité du collage dépend du type d’adhésif, de la viscosité, du débit, de la pression, de la buse et de l’uniformité de la couche appliquée. Les systèmes manuels offrent de la souplesse pour des opérations variées, tandis que les systèmes automatiques assurent la répétabilité en production de série.

  • La finition des composants et le besoin en vapeur

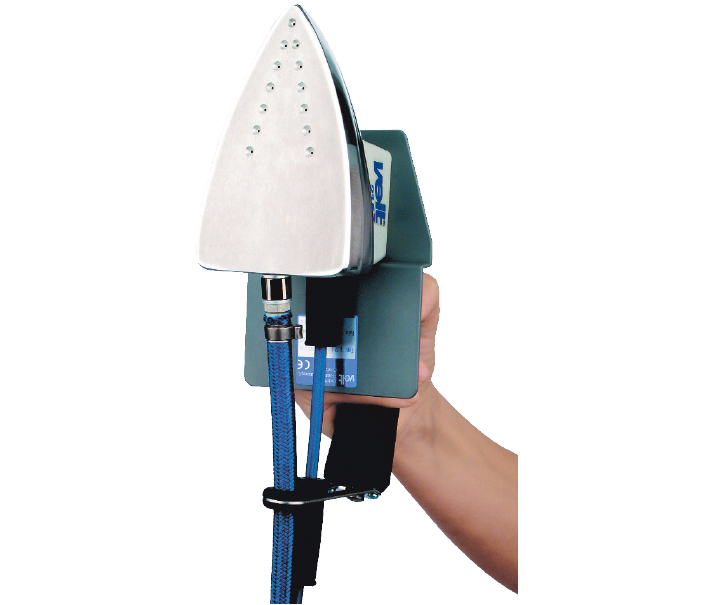
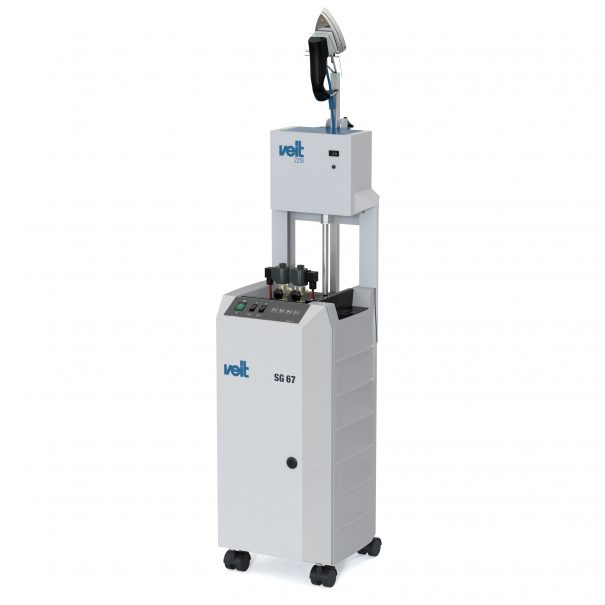
    Après assemblage, certains composants rembourrés nécessitent une finition manuelle à la vapeur pour éliminer les plis, le lustrage et les marques laissés sur les surfaces recouvertes de textile ou de cuir.
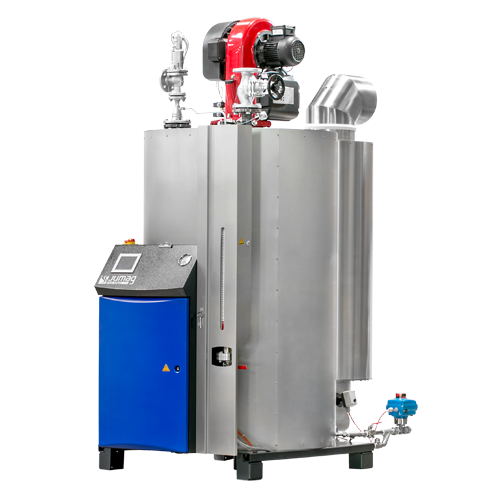
    L’équipement de finition est choisi en fonction du matériau, de la forme du composant et du résultat recherché. Le besoin en vapeur se calcule séparément, en kg par heure, à partir de la consommation des équipements raccordés, de la pression nécessaire et du taux d’utilisation simultanée.

  • L'humidité dans le hall de production

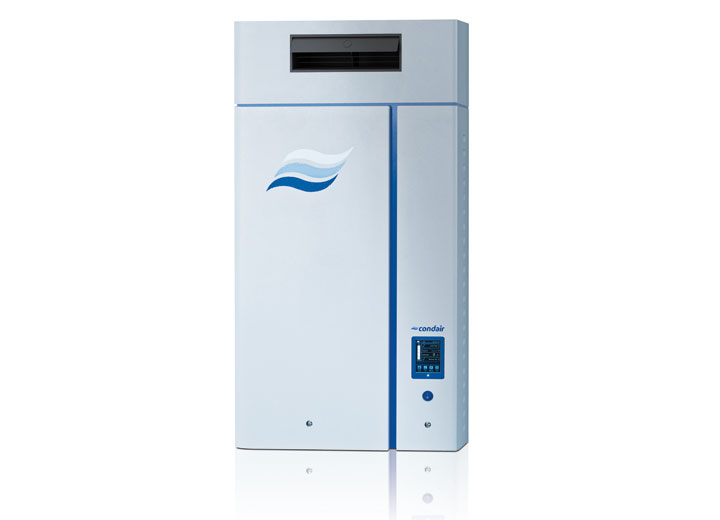
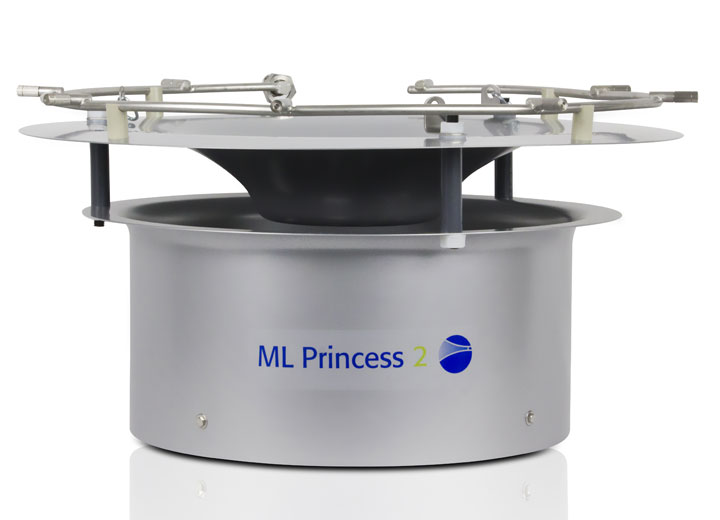
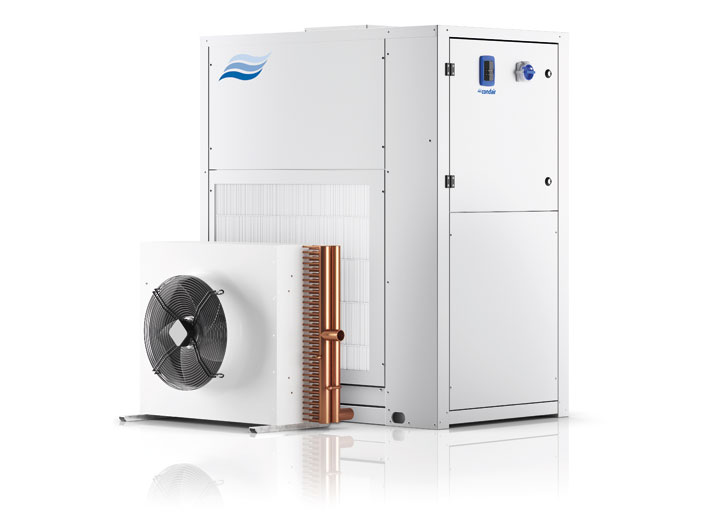
    Les textiles, le cuir et les systèmes adhésifs réagissent différemment aux variations de microclimat. Un air trop sec peut favoriser l’électricité statique et les variations de comportement des matériaux, tandis qu’une humidité élevée peut affecter certains types d’adhésifs et les conditions de stockage. La valeur cible est définie en fonction du matériau, de l’adhésif, de la température et du procédé.

  • L'efficacité énergétique des machines

    La consommation d’énergie s’évalue en fonction de la technologie et du régime de travail de chaque équipement. Pour les générateurs au gaz, le rendement de combustion et la récupération de chaleur sont déterminants, tandis que pour les équipements électriques comptent la puissance installée, la consommation rapportée à la capacité et le temps de fonctionnement effectif.

Produits

Équipements Texco pour la production de mobilier rembourré

Conseil

Conseil gratuit

Si vous souhaitez découvrir les solutions les mieux adaptées à vos besoins, nos experts sont à votre disposition pour vous proposer des recommandations claires et des solutions personnalisées.

Vous pouvez planifier un échange par téléphone ou par e-mail, simplement et gratuitement.

Voir d'autres secteurs

Méthodologie

Comment Texco travaille dans la production de mobilier rembourré

Chaque projet part des produits réels et du flux de travail de l’atelier de production. Les systèmes de coupe, de vapeur et de microclimat sont dimensionnés séparément, car ils dépendent de paramètres différents.
  • Analyse technique

    Conception et coupe. Texco analyse sur place les types de produits, les matériaux utilisés, les dimensions des pièces, les volumes de production, le mode d’alimentation et les opérations existantes de préparation et de coupe.

    Application d’adhésifs. On vérifie la fiche technique et la fiche de données de sécurité de l’adhésif, la viscosité, le débit, le type d’application, la cadence de la ligne et le résultat recherché.

    Finition des composants. On analyse les matériaux, la forme des composants, les défauts à corriger et la manière dont la finition s’intègre à l’étape finale de production.

    Production de vapeur. On vérifie les équipements consommateurs, le débit moyen et de pointe, la pression, le taux d’utilisation simultanée, la qualité de l’eau et la source d’énergie.

    Maîtrise du microclimat. Texco analyse le local, les renouvellements d’air, la température et l’humidité existantes, les valeurs visées, le régime de fonctionnement et les zones qui nécessitent une régulation séparée.

  • Dimensionnement et choix de la configuration

    Conception et coupe. Le logiciel, le système d’alimentation et le cutter sont choisis en fonction du matériau, du nombre de couches, de la dimension des pièces, du volume de production et de la précision exigée.

    Application d’adhésifs. On détermine si l’application sera manuelle ou automatique et on choisit les équipements d’alimentation, de dosage et de pulvérisation.

    Finition des composants. L’équipement est choisi en fonction du matériau, de la géométrie des pièces, de la cadence de travail et du résultat visuel recherché.

    Production de vapeur. Le générateur est dimensionné séparément, en fonction de la consommation et de la pression exigées par les équipements de finition.

    Maîtrise du microclimat. On définit la capacité du système, la technologie d’humidification ou de déshumidification, la distribution et l’implantation des équipements.

  • Installation, configuration et mise en service

    Conception et coupe. Le logiciel et les équipements sont configurés et testés sur des fichiers, des matériaux et des pièces représentatifs de la production.

    Application d’adhésifs. Le système est réglé et testé avec l’adhésif et les matériaux utilisés dans le procédé. Les paramètres finaux sont définis en fonction du résultat obtenu.

    Finition et production de vapeur. On vérifie l’alimentation des équipements, la pression de vapeur et le résultat obtenu sur des composants représentatifs.

    Maîtrise du microclimat. On règle les paramètres du système et on vérifie la distribution de l’humidité dans les zones desservies.

  • Documentation technique et assistance

    Texco fournit les fiches techniques, les manuels d’utilisation, les paramètres de fonctionnement et les instructions d’entretien disponibles pour les équipements livrés. La formation des opérateurs est incluse lorsqu’elle fait partie du projet.

    Pour les équipements d’humidification et de déshumidification, Texco vérifie les options de communication et fournit les informations techniques disponibles. L’intégration au BMS ou au SCADA est réalisée par l’intégrateur du système d’automatisation.

Support technique

Questions fréquentes

  • Quels matériaux peuvent être coupés automatiquement pour le mobilier rembourré ?

    Les textiles tissés et non tissés, les matériaux matelassés, le cuir et d’autres matériaux souples, selon la configuration du cutter et les outils installés.

  • Un cutter monopli s’utilise pour le cuir, les petites séries, les produits personnalisés et les pièces coupées à l’unité. Un cutter multicouche haute épaisseur s’utilise pour les textiles superposés et la production de série.

  • La capacité se calcule en kg de vapeur par heure, d’après la consommation des équipements, la pression nécessaire et le taux d’utilisation simultanée.

  • La pulvérisation manuelle offre de la souplesse pour des pièces variées et les retouches. Les systèmes automatiques assurent la répétabilité et une meilleure maîtrise de la consommation en production de série.

  • Oui, dans des zones séparées ou régulées indépendamment. Dans un espace ouvert, les systèmes doivent être conçus de manière à ne pas fonctionner l’un contre l’autre.

  • Le logiciel de CAO permet la conception des patrons, le placement des pièces et le transfert des données vers le système de coupe. La compatibilité dépend des formats et de la configuration utilisés.

Vous avez des questions sur les produits pour ce secteur?

Nos experts techniques vous répondent sous 4 heures ouvrées.

Contactez-nous par e-mail

Écrivez-nous et échangez avec nos spécialistes.

Contactez-nous par téléphone

Appelez les numéros indiqués pour obtenir un devis ou des informations complémentaires.
    Informatii solicitant: