Soft CAD Create Solution
Conception et gradation des patrons pour la garniture automobile. Transfert direct des fichiers de coupe vers les machines Bullmer. Optimisation de l'utilisation de la matière et réduction des chutes de coupe.
Dans la production automobile, la qualité d’un composant dépend de la maîtrise de chaque étape : de la conception des pièces et de la préparation des matériaux jusqu’à la coupe, la perforation, le contrecollage, l’application des peintures ou des adhésifs et la finition finale.
Le flux diffère selon le produit. Pour les composants électroniques, le contrôle de l’humidité complète le programme de prévention des décharges électrostatiques. En peinture et en application d’adhésifs, le microclimat influence le comportement du produit et la stabilité du résultat.
Pour les sièges, les garnitures et les autres éléments d’intérieur, c’est la compatibilité entre le matériau, le fichier CAO et chaque opération de transformation qui compte.
Texco fournit le logiciel Crea Solution pour la conception et la préparation de la production, des équipements Fortuna, RING, Bullmer et VEIT pour la transformation des matériaux, des solutions Walther Pilot pour l’application des peintures et des adhésifs, des systèmes Condair pour le contrôle de l’humidité et des générateurs JUMAG pour la vapeur de process.
Les fichiers CAO doivent être préparés pour les matériaux et les équipements réellement utilisés. Ce qui compte, c’est l’import correct des patrons, la définition des pièces, l’orientation sur la matière, les règles de placement et la transmission sans perte des données vers l’étape de coupe.
Avant la coupe, les pièces sont disposées sur la matière de façon à laisser le moins de chutes possible. Le placement tient compte de la laize de la matière, des zones présentant des défauts ou des niveaux de qualité différents, du sens du fil ou du motif et des informations nécessaires à l’identification de chaque pièce. La matière doit être économisée sans affecter les dimensions et les tolérances admises pour la pièce finale.
Le cuir naturel, les matériaux synthétiques, les textiles techniques, les mousses et les matériaux contrecollés peuvent nécessiter un parage, une égalisation ou d’autres opérations de préparation avant la transformation suivante.
Les paramètres sont définis d’après la spécification du matériau et de la pièce. L’équipement doit être testé sur des variantes représentatives, y compris les matériaux les plus souples, rigides, épais ou difficiles à alimenter.
Pour les sièges et les autres éléments d’intérieur, la perforation, la découpe à l’emporte-pièce, le gaufrage ou le contrecollage peuvent intervenir avant la coupe ou à une étape ultérieure, selon la construction de la pièce. Ce qui compte, c’est l’alignement du motif, la stabilité du matériau, l’outil utilisé, la pression et la répétabilité entre les lots.
Pour le contrecollage, on vérifie les matériaux à assembler, l’adhésif ou la couche de revêtement, la température, la pression, la vitesse de travail et la manière dont le matériau contrecollé sera transformé ensuite.
Avant la coupe, la matière doit être étalée sans tensions susceptibles de modifier la dimension de la pièce après la coupe. La configuration diffère entre la coupe monopli et la coupe multicouche, ainsi que selon la sensibilité du matériau.
La précision dépend de l’outil de coupe, du maintien sur la surface de travail, de la hauteur de matelas, de l’alimentation de la matière et de la compatibilité entre le fichier CAO et le cutter. Les tolérances sont confirmées par des essais sur les matériaux et les patrons de production.
L’équipement d’application est choisi d’après le produit pulvérisé, la viscosité, le débit, la forme du jet, la buse, le type d’alimentation et le mode de travail manuel, automatique ou robotisé. Pour les adhésifs, il faut vérifier si le procédé exige une pulvérisation, une application en cordon ou en points, et si le produit est mono- ou bicomposant.
La température, l’humidité, le débit d’air et l’extraction peuvent influencer l’évaporation, le dépôt et la formation du film. Les valeurs cibles sont définies d’après la fiche technique du produit et les paramètres validés en production.
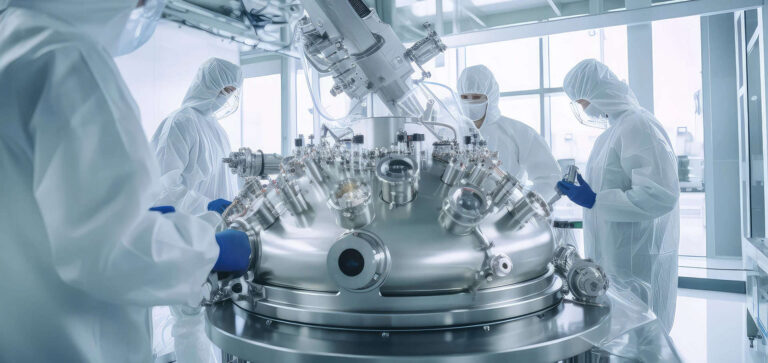
Après assemblage, certaines pièces d’intérieur peuvent nécessiter une finition à la vapeur et à l’air contrôlé pour éliminer les marques de pressage, les plis ou les déformations de surface. La configuration est choisie en fonction du matériau, de la géométrie de la pièce, de la cadence de la ligne et du résultat visuel recherché.
Le contrôle de l’humidité est une exigence transversale, et non une étape isolée du flux. Il peut soutenir la stabilité des procédés de peinture, d’application d’adhésifs et de transformation des matériaux, et limiter l’accumulation de charges électrostatiques dans les zones sensibles.
Dans la production de composants électroniques, une humidité maîtrisée complète les mesures du programme ESD, comme la mise à la terre, les équipements de protection, l’ionisation et la surveillance des zones protégées. La plage visée est définie en fonction du procédé, des composants et des exigences internes de maîtrise.
Texco fournit des équipements pour la maîtrise du microclimat et pour la transformation des matériaux utilisés dans les composants, les sous-ensembles et les éléments d’intérieur. La configuration est définie en fonction du procédé concret, des matériaux transformés, de la capacité nécessaire et des installations existantes.
Conception et gradation des patrons pour la garniture automobile. Transfert direct des fichiers de coupe vers les machines Bullmer. Optimisation de l'utilisation de la matière et réduction des chutes de coupe.
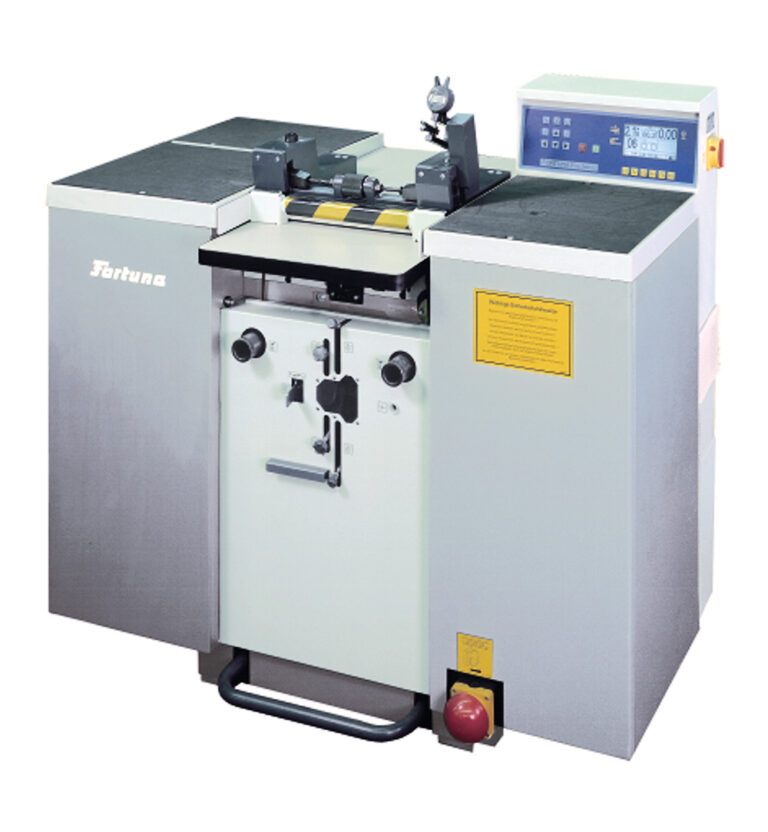
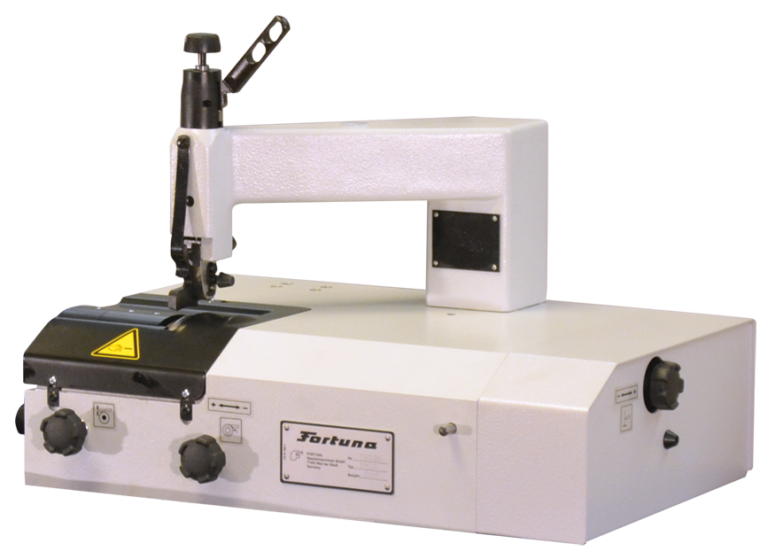
Parage du cuir, tolérance inférieure à 0,1 mm, standard pour la garniture automobile haut de gamme.
Égalisation en continu, grande capacité, pour les matériaux techniques en rouleau.
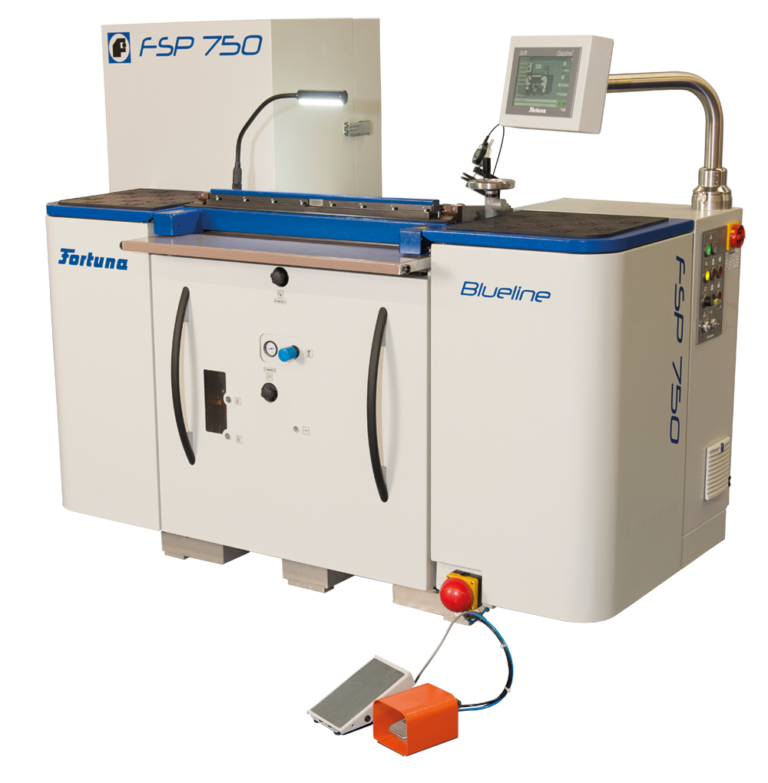
Pour l'égalisation du cuir et sa préparation avant les opérations suivantes.. → Voir le produit
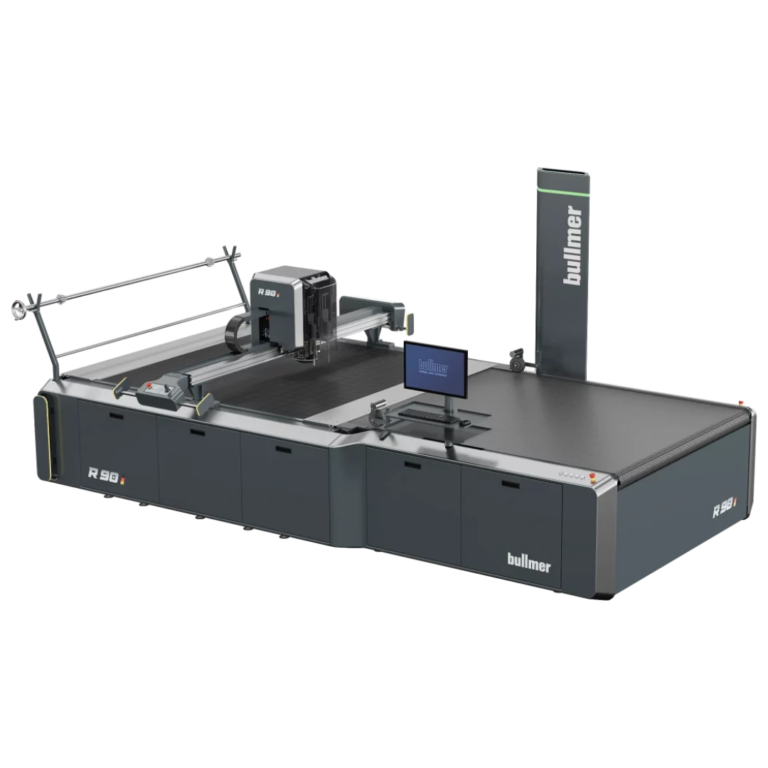
Cutter multicouche haute épaisseur, destiné à la production en série.
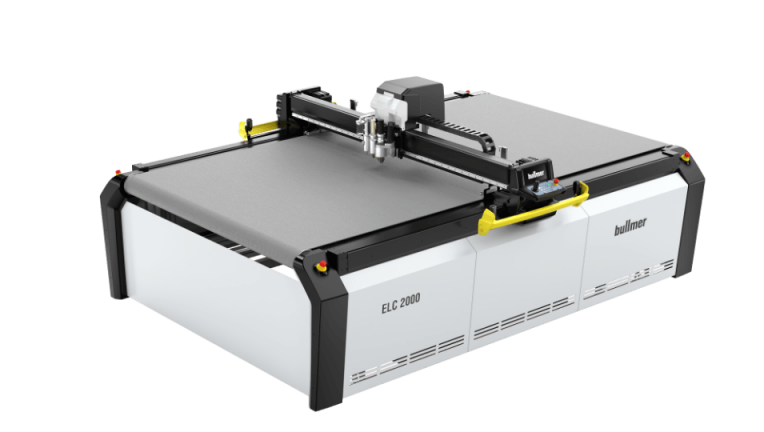
Cutter monopli flexible, utilisé pour les textiles techniques, les matériaux synthétiques, les composites et d'autres matériaux souples. Sa construction modulaire permet de configurer les outils selon l'application.
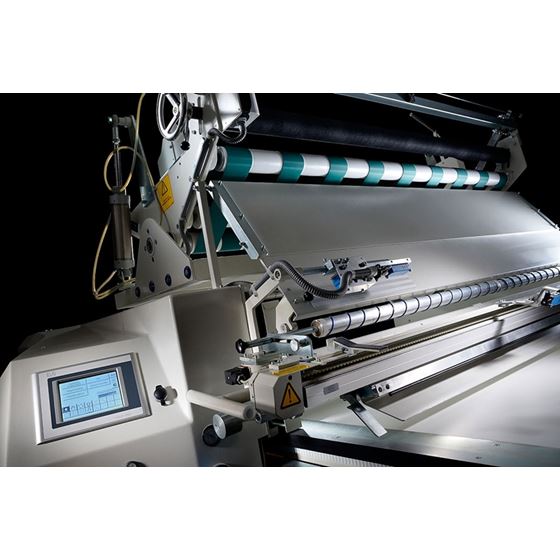
Matelassage de précision sans mise en tension de la matière, pour les textiles courants, sensibles ou techniques.
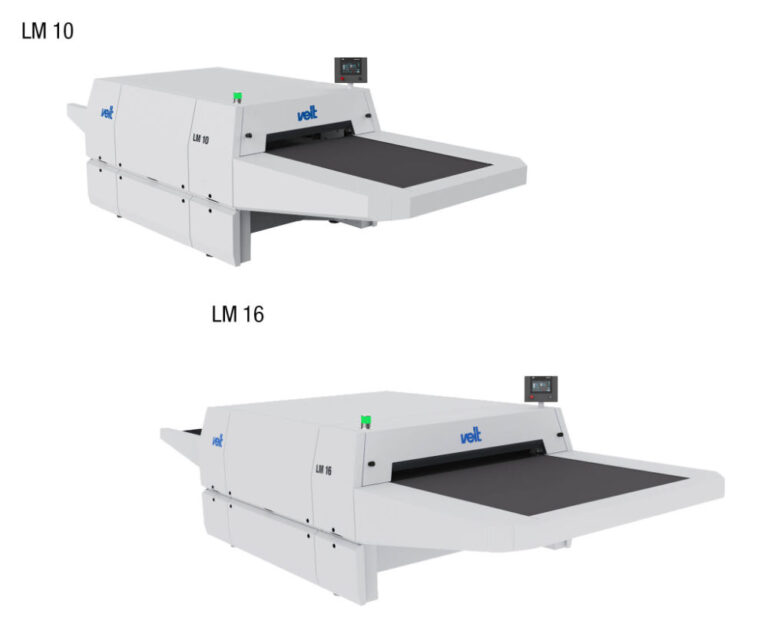
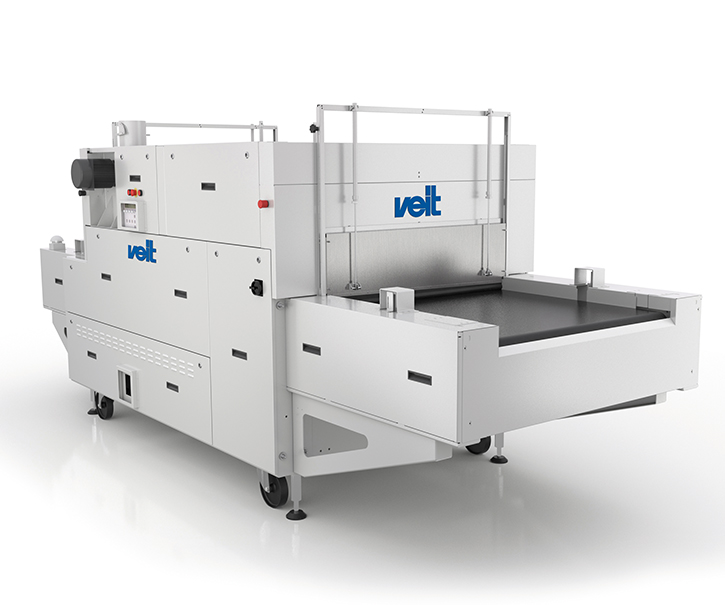
Pour le contrecollage contrôlé de matériaux souples, comme le cuir, les textiles ou les films, avec de la mousse, du feutre, des non-tissés ou des tricots. La configuration est définie en fonction des matériaux à assembler et du format d'alimentation.
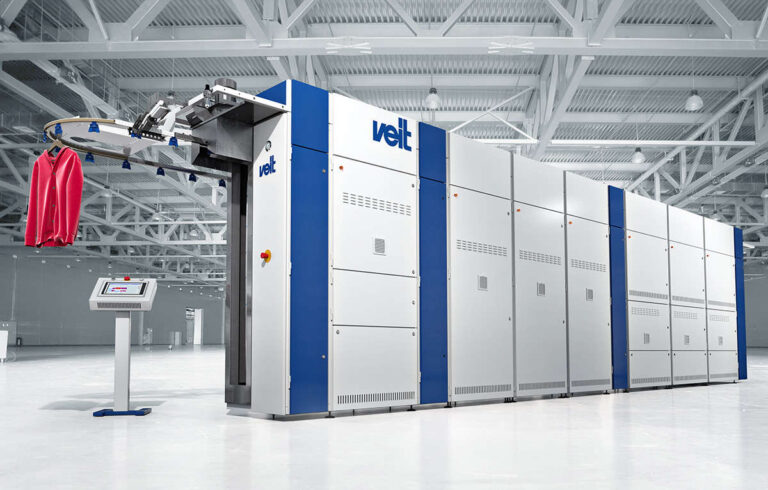
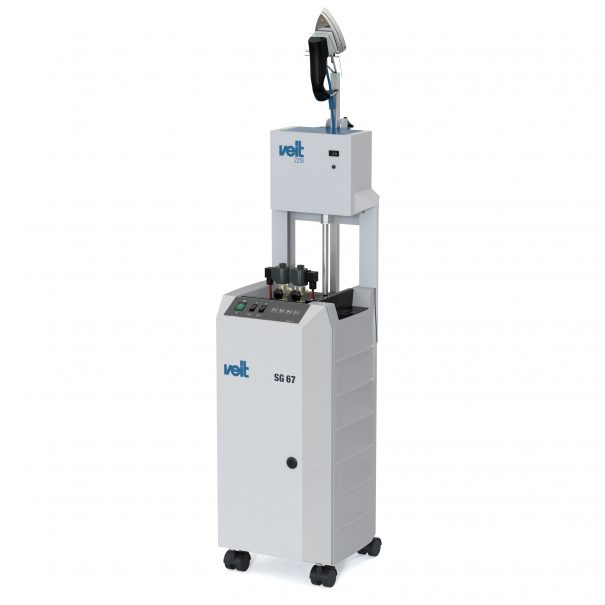
Finition à la vapeur des pièces de garniture après assemblage. Élimine les plis résiduels du montage et prépare la surface pour le contrôle qualité final.
Générateur compact qui alimente directement les équipements de finition Veit dans les ateliers de garniture automobile. Démarrage rapide, consommation optimisée pour une utilisation intermittente.
Pistolets et systèmes complets pour l'application d'adhésifs, de vernis et de produits d'étanchéité dans l'assemblage des composants d'intérieur automobile.
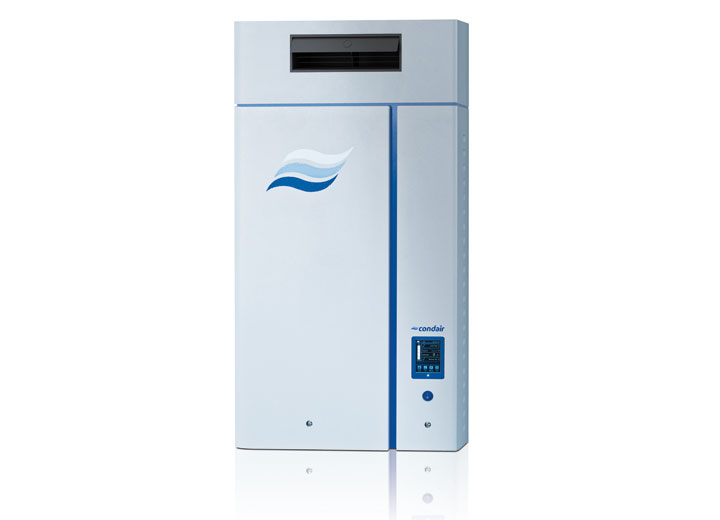
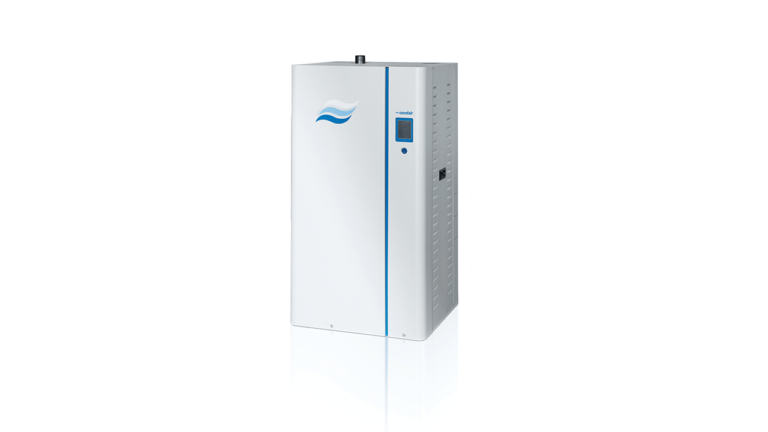
Humidificateur électrique à vapeur, à régulation modulante et avec options d'intégration au BMS/SCADA via Modbus ou BACnet. Il peut contrôler l'humidité en peinture, en finition et dans la production de composants électroniques.
Système d'humidification à vapeur alimenté au gaz naturel ou au GPL, adapté aux débits élevés. Il peut être intégré aux centrales de traitement d'air qui desservent de grandes zones de production, de peinture ou de finition.
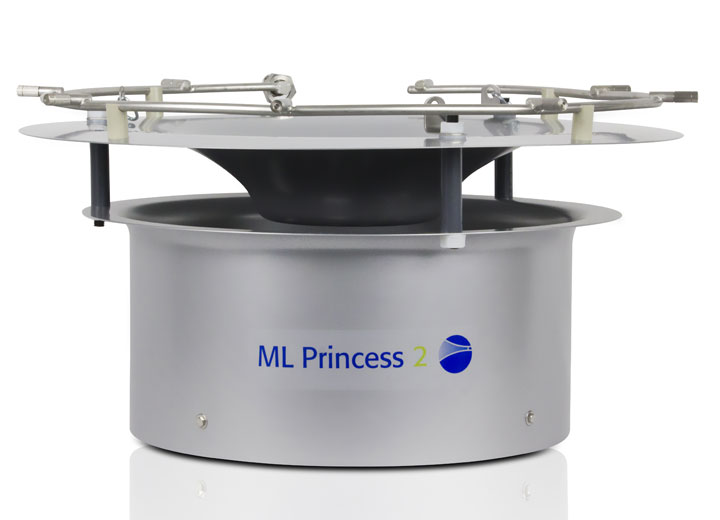
Système haute pression pour l'humidification directe des halls et des grands locaux de production.
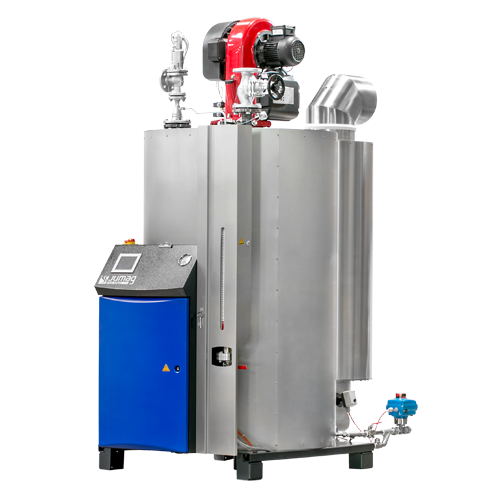
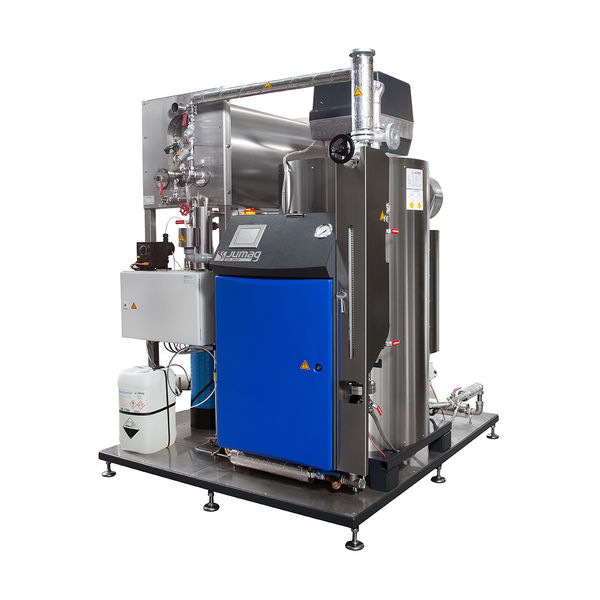
Générateur compact au gaz pour vapeur saturée, à pression contrôlée. Démarrage rapide, en moins de 5 minutes. Adapté aux applications à demande variable dans l'automobile.
Version électrique pour les usines sans réseau de gaz ou soumises à des restrictions d'émissions. Construction compacte, installable à proximité du point d'utilisation.
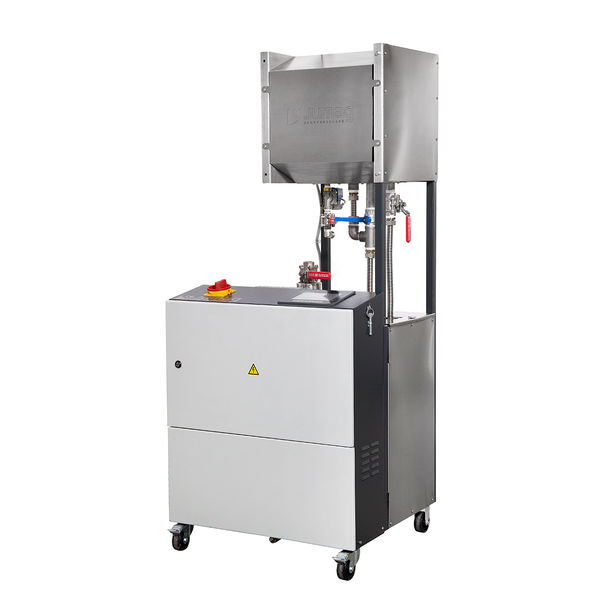
Unité modulaire pour les applications ponctuelles : nettoyage de surfaces, traitement thermique local, humidification zonale dans les ateliers de garniture et de finition.
Si vous souhaitez découvrir les solutions les mieux adaptées à vos besoins, nos experts sont à votre disposition pour vous proposer des recommandations claires et des solutions personnalisées.
Vous pouvez planifier un échange par téléphone ou par e-mail, simplement et gratuitement.
Maîtrise du microclimat et de l’humidité. Texco analyse le local et le procédé desservi, le débit et le cheminement de l’air, les conditions initiales, les paramètres visés, le régime de fonctionnement, les alimentations en eau et en énergie et l’installation existante.
Application des peintures et des adhésifs. On vérifie la fiche technique et la fiche de données de sécurité du produit, la viscosité, le débit, le type d’application, la cadence de la ligne et le résultat recherché.
Préparation et transformation des matériaux. Pour la CAO, on vérifie les formats de fichiers, les règles de placement des pièces sur la matière et la liaison avec les équipements de production. Pour le parage, l’égalisation de l’épaisseur, la perforation, le contrecollage, l’étalage de la matière, la coupe et la finition, on analyse le matériau, la géométrie de la pièce, la capacité nécessaire et les tolérances visées.
Production de vapeur de process. On vérifie le débit moyen et de pointe, la pression, les heures de fonctionnement, le nombre de démarrages, la qualité de l’eau, la récupération des condensats, la source d’énergie et la distance jusqu’aux points de consommation.
Maîtrise du microclimat et de l’humidité. Sur la base des informations analysées, on définit la capacité du système, la distribution et l’implantation des équipements.
Application des peintures et des adhésifs. On détermine si l’application sera manuelle, automatique ou robotisée et on choisit les équipements nécessaires à l’alimentation, au dosage, à la pulvérisation et à l’extraction.
Préparation et transformation des matériaux. Les équipements et les programmes sont choisis en fonction du type de matériau, des opérations nécessaires, du volume de production, des changements de produit et de la précision exigée.
Production de vapeur de process. Le générateur et les équipements auxiliaires sont dimensionnés séparément des systèmes d’humidification, en fonction de la consommation et de la pression exigées par le procédé.
Maîtrise du microclimat et de l’humidité. Les paramètres de fonctionnement sont vérifiés dans les conditions définies pour le projet.
Application des peintures et des adhésifs. Lorsque le projet le permet, la configuration est testée sur le matériau réel ou sur un matériau représentatif. Les réglages finaux sont définis en fonction du résultat obtenu.
Préparation et transformation des matériaux. Les équipements sont testés, lorsque c’est possible, sur des fichiers, des matériaux et des pièces représentatifs. Chaque opération a ses propres critères d’acceptation.
Production de vapeur de process. Lors de la mise en service, on vérifie la pression, le débit et le fonctionnement de l’équipement dans la configuration définie pour le projet.
Pour chaque projet, les responsabilités relatives à l’installation, au raccordement, à l’automatisation et à la mise en service sont définies. Texco fournit la documentation technique disponible, les paramètres convenus et l’assistance pour les équipements livrés.
Dans le cas des systèmes d’humidification, certains équipements peuvent disposer d’interfaces compatibles avec un BMS ou un SCADA. Texco vérifie les options de communication et fournit les informations techniques disponibles. L’intégration au BMS du bâtiment est réalisée par l’intégrateur du système d’automatisation.
La plage est définie d’après la fiche technique de la peinture ou du revêtement, la température et le débit d’air, la configuration de la cabine et les paramètres validés en production. Il n’existe pas de valeur unique adaptée à toutes les peintures, pièces et installations.
Non. Une humidité maîtrisée peut limiter l’accumulation de charges électrostatiques, mais elle complète le programme ESD de l’entreprise. La mise à la terre, les équipements de protection, l’ionisation, la surveillance et les procédures internes restent nécessaires.
La tolérance est définie en fonction du matériau, du plan de la pièce et des opérations suivantes, comme la couture, le collage ou le montage. Avant de choisir l’équipement, le résultat doit être validé sur les matériaux réellement utilisés en production.
Certains équipements peuvent être compatibles BMS, selon le modèle, la configuration et le protocole de communication disponible. TEXCO peut vérifier l’interface de l’équipement et fournir les informations techniques nécessaires, mais ne réalise pas l’intégration au BMS du bâtiment. Celle-ci revient à l’intégrateur du système d’automatisation.
La durée dépend du type d’équipement, de la complexité et de la taille du projet, des installations existantes et des travaux qui incombent à chaque fournisseur. Texco peut estimer la durée une fois les détails du projet connus.
Le projet peut comprendre un seul équipement ou plusieurs solutions complémentaires. La configuration est définie en fonction du procédé, des installations existantes, des opérations à intégrer et des responsabilités de chaque fournisseur impliqué.
Nos experts techniques vous répondent sous 4 heures ouvrées.
Écrivez-nous et échangez avec nos spécialistes.
Appelez les numéros indiqués pour obtenir un devis ou des informations complémentaires.
Remplissez le formulaire et nous vous recontacterons avec une offre personnalisée.
Écrivez-nous et nous vous répondrons dans les plus brefs délais.