Textile et confection

Coupe automatique, finition et contrôle du microclimat

pour la production industrielle de confection textile

Contexte technique

Ce dont il faut tenir compte dans la production industrielle de confection textile

L’industrie de la confection textile repose sur un flux de production dans lequel chaque étape influence la qualité du produit fini. De la conception des patrons et la coupe du tissu jusqu’au thermocollage, au repassage, à la finition et à l’emballage, tous les procédés doivent être précis, rapides et reproductibles.

Dans le même temps, les conditions régnant dans l’atelier de production jouent un rôle essentiel. L’humidité et la température influencent le comportement des fibres textiles, le niveau d’électricité statique, la précision de la coupe et la qualité des finitions.

Le maintien d’un microclimat contrôlé contribue à réduire les défauts, les pertes de matière et les temps d’arrêt de la production.

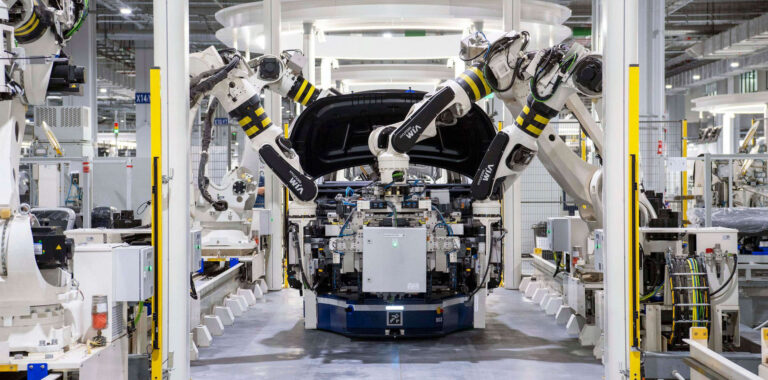
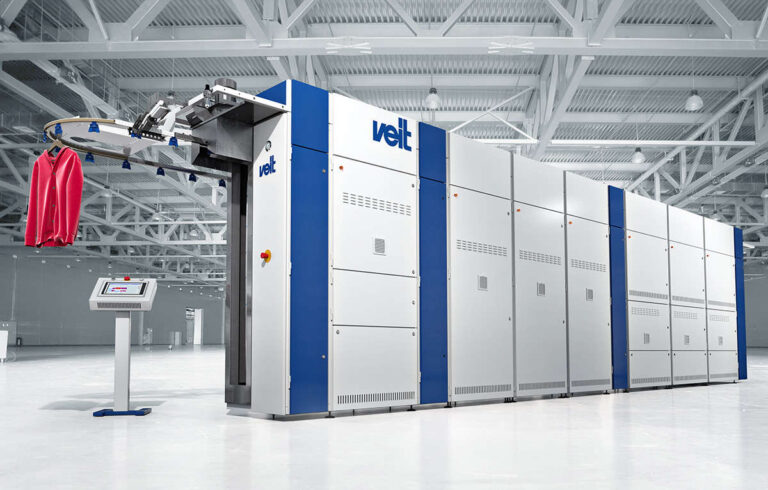
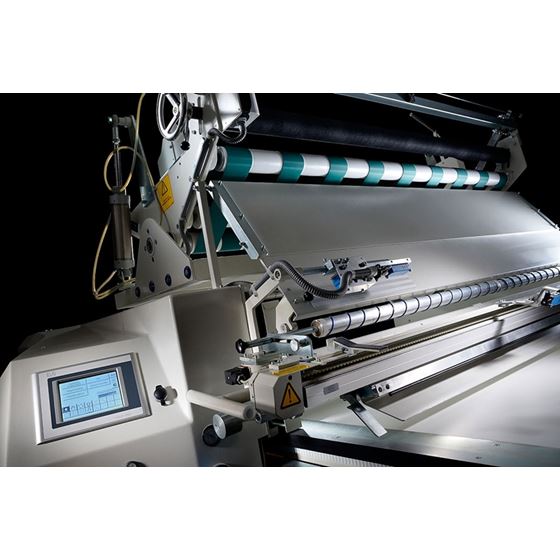
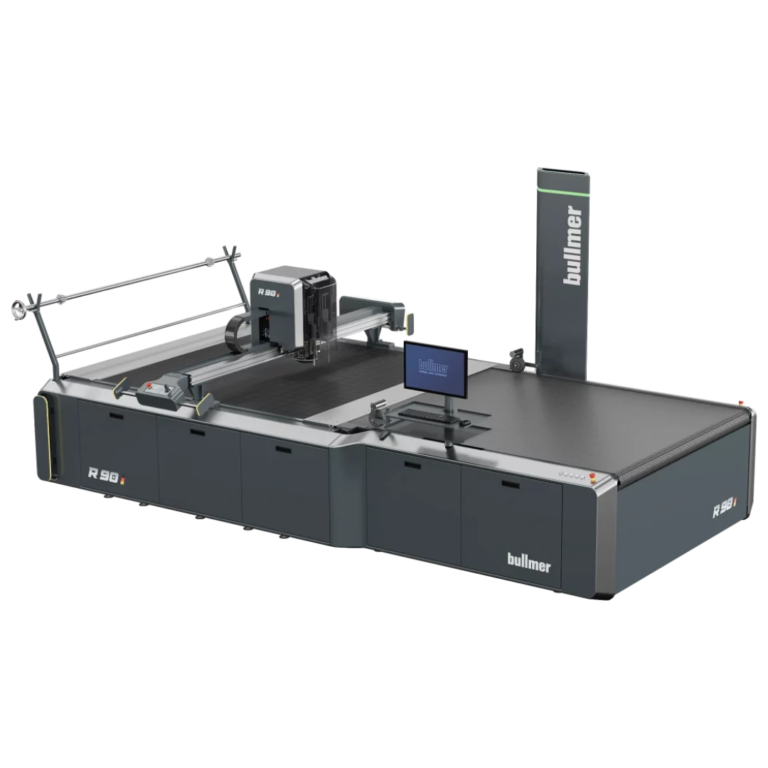
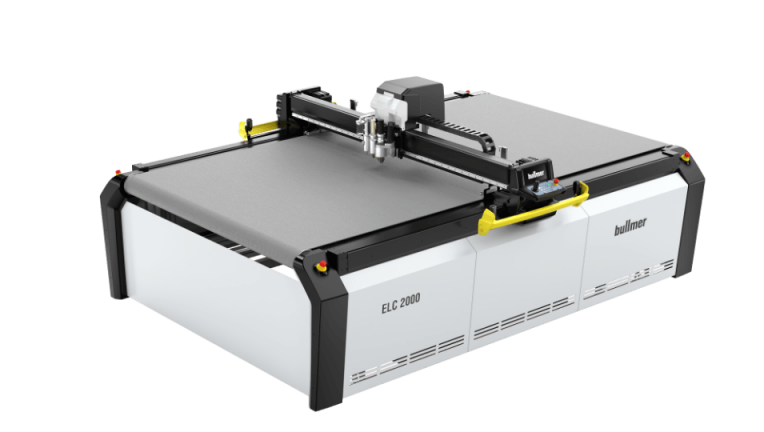
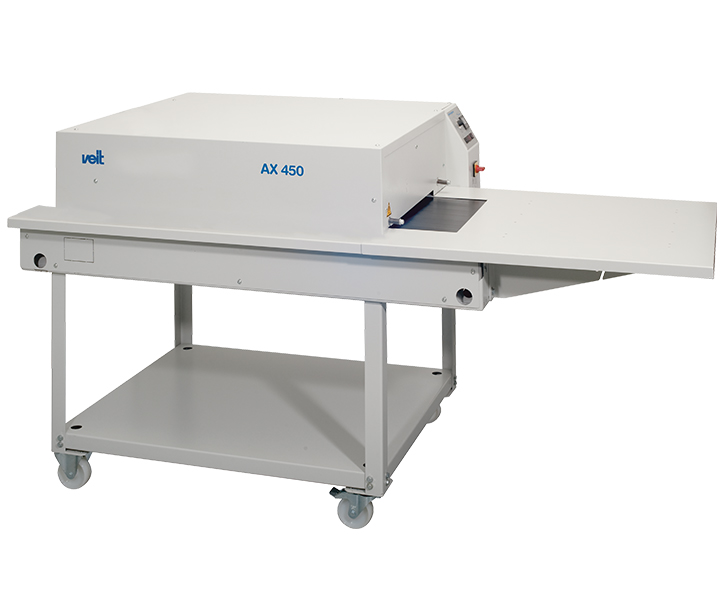
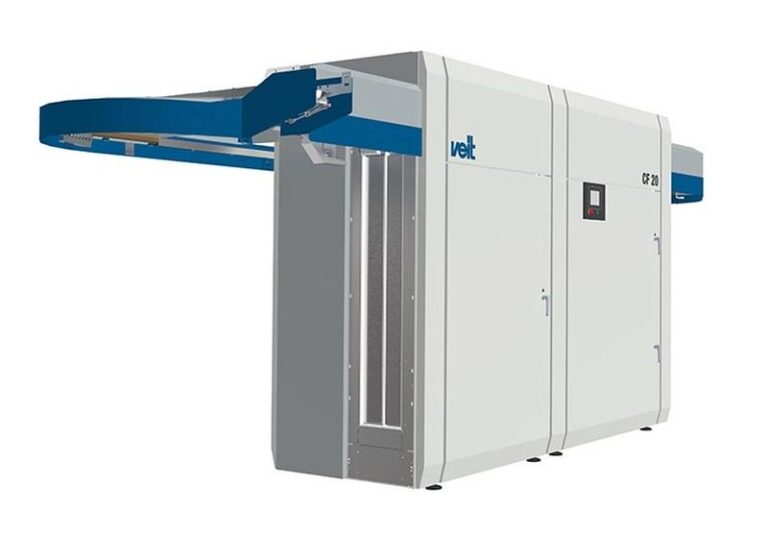
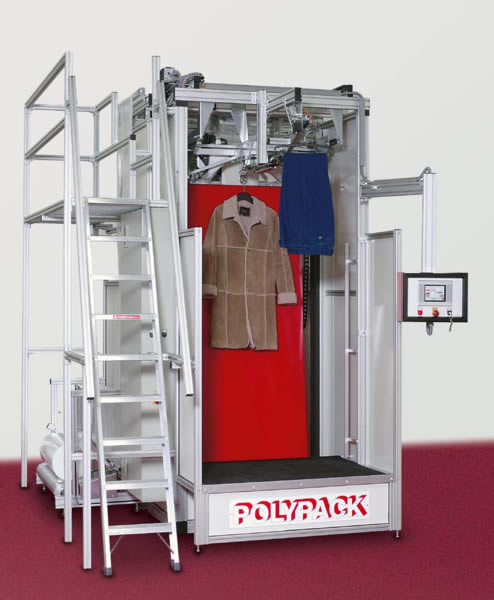
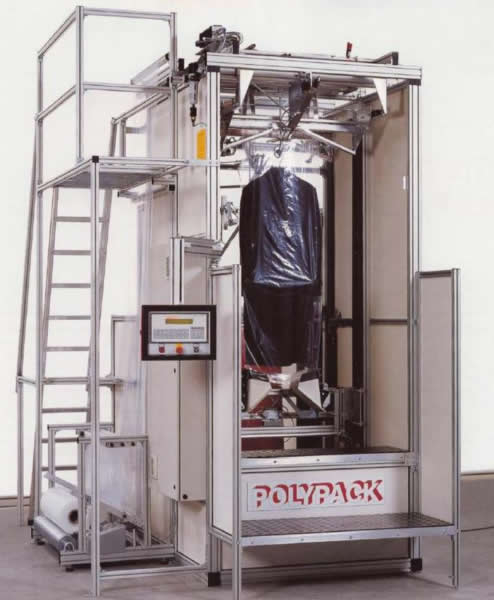
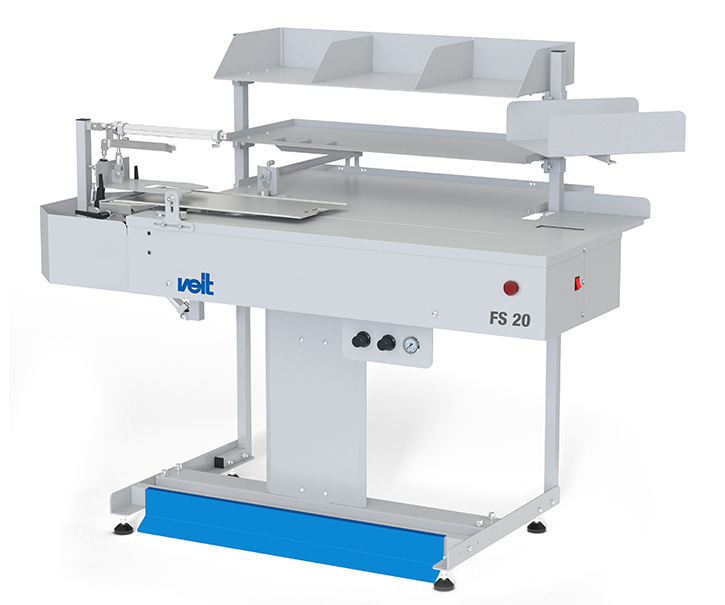
Texco propose des solutions complètes pour les usines de confection textile : systèmes CAO et équipements de coupe automatique, machines de thermocollage, repassage et finition, systèmes d’emballage, générateurs de vapeur et équipements professionnels de contrôle de l’humidité. Ensemble, ils optimisent le flux de production et garantissent une qualité constante des produits.

Paramètres techniques

Ce qui compte techniquement dans l'industrie de la confection et du textile ?

La production de confection et de textiles dépend de paramètres techniques stricts – humidité, pression, température, précision. Leur respect détermine la qualité et l’efficacité de l’ensemble du processus.
  • L'humidité relative de l'air dans l'atelier de production

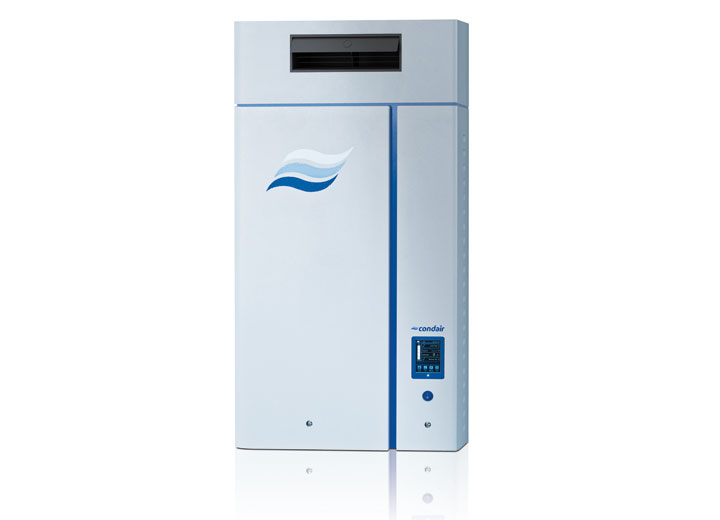
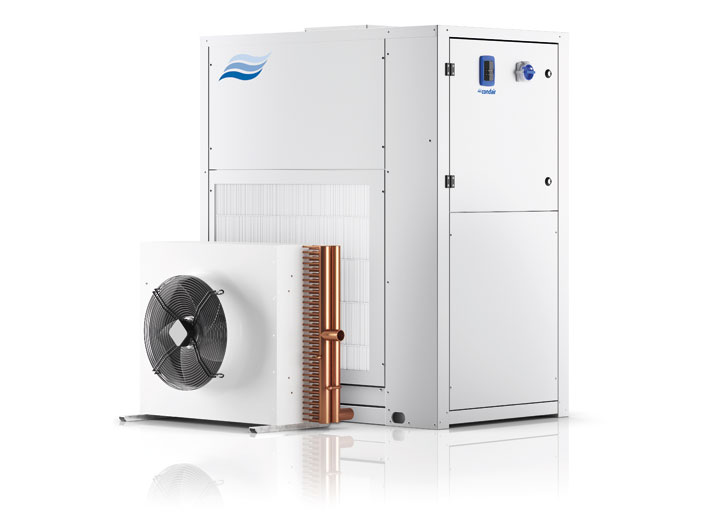
    Les fibres naturelles, comme le coton, la laine et le lin, et les fibres synthétiques réagissent différemment aux variations d’humidité. Le contrôle de l’humidité permet de limiter la perte d’humidité des fibres, l’accumulation de charges électrostatiques et les variations de comportement de la matière. La valeur cible se définit en fonction du type de fibre, de l’étape du processus, de la température et des exigences du produit fini.

  • La précision de coupe et la consommation de matière

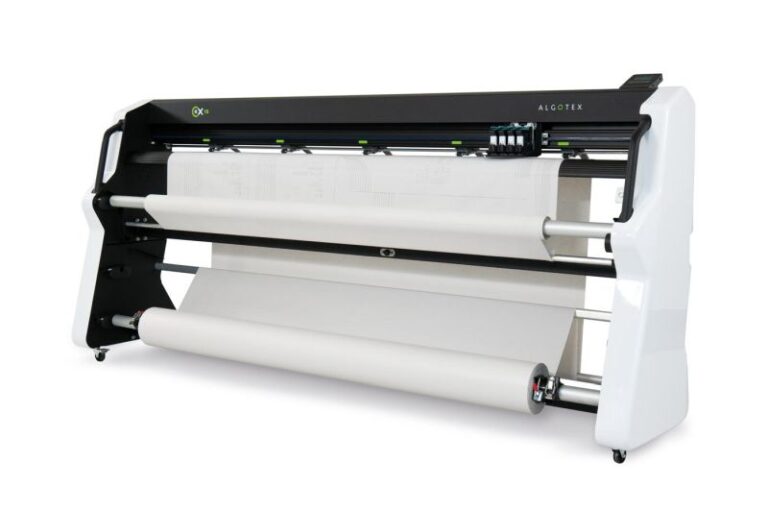
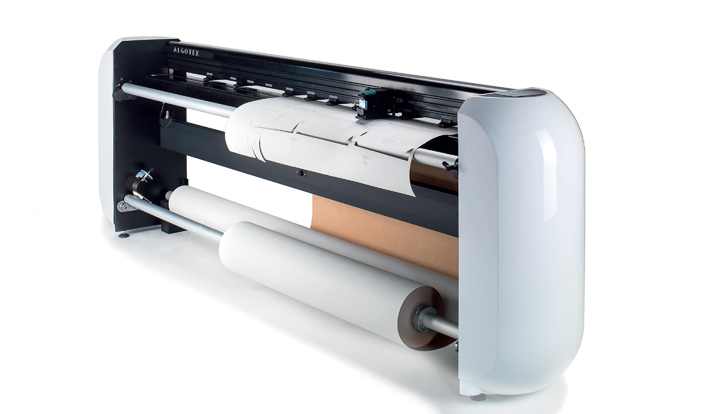
    En production de série, la précision du système de coupe a un impact direct sur la consommation de matière. Une erreur de quelques millimètres, répétée sur les couches matelassées, peut entraîner des pertes de matière et des rebuts à l’assemblage. Les systèmes de coupe automatique FAO, reliés au logiciel CAO, optimisent le placement des pièces et la consommation de matière.

  • La température de thermocollage

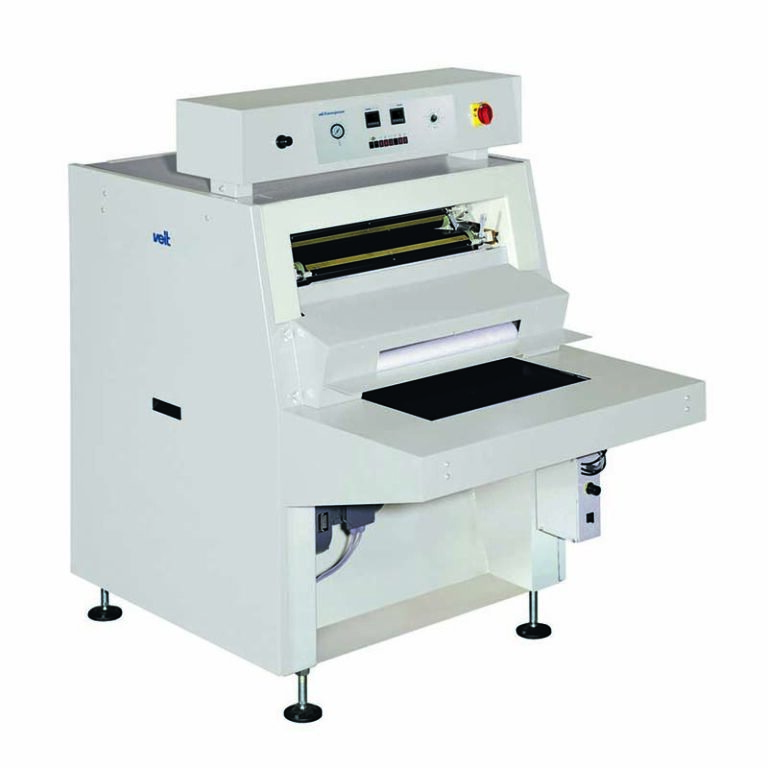
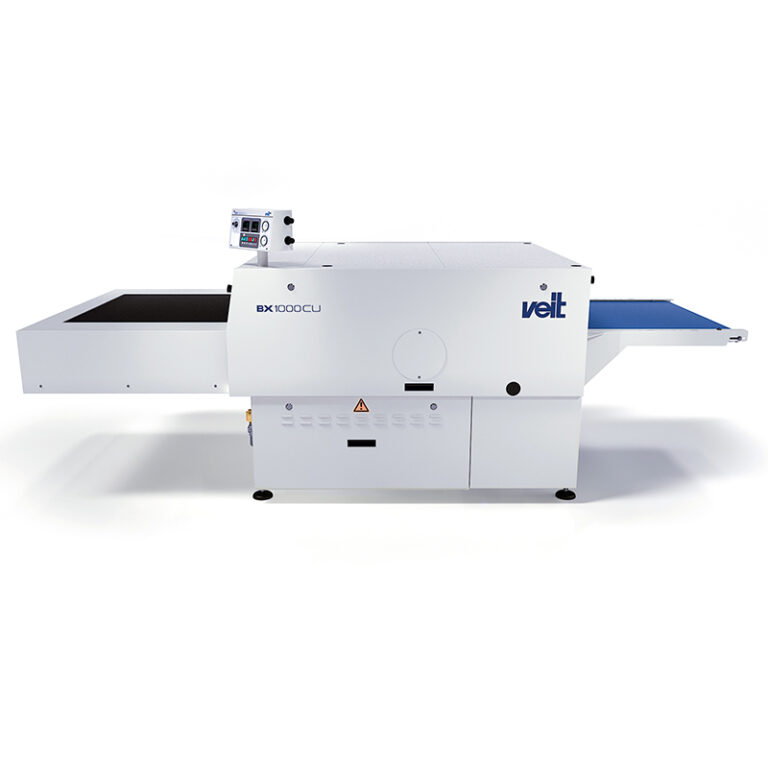
    Chaque type de matière et chaque adhésif thermocollant possèdent une fenêtre de température optimale. Une température trop basse n’active pas correctement l’adhésif, tandis qu’une température trop élevée dégrade la fibre ou laisse un lustrage indésirable sur le tissu. Selon le modèle, les équipements de thermocollage permettent de régler la température, la pression et la vitesse de la bande, et certaines configurations offrent également un contrôle séparé par zones de chauffe.

  • L'application des adhésifs et des solutions de finition

    La sélection de l’équipement part de la fiche technique et de la fiche de données de sécurité du produit, de la viscosité, du débit, du type d’application, de la cadence de la ligne et du résultat recherché. On détermine séparément si l’application est manuelle, automatique ou robotisée.

  • La pression et la qualité de la vapeur de process

    Le repassage industriel et la finition sur mannequins dépendent d’une alimentation en vapeur stable en pression et en débit. Les fluctuations de pression, les condensats et une vapeur insuffisamment sèche peuvent provoquer des variations de finition et allonger les cycles de travail. La source de vapeur se dimensionne en fonction de la consommation spécifique des équipements et des pointes de consommation simultanée. Le thermocollage se contrôle séparément, par la température, la pression et le temps de contact ou la vitesse de la bande.

  • Le repassage interphase et la finition finale

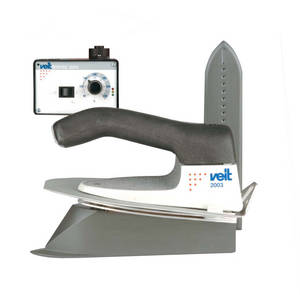
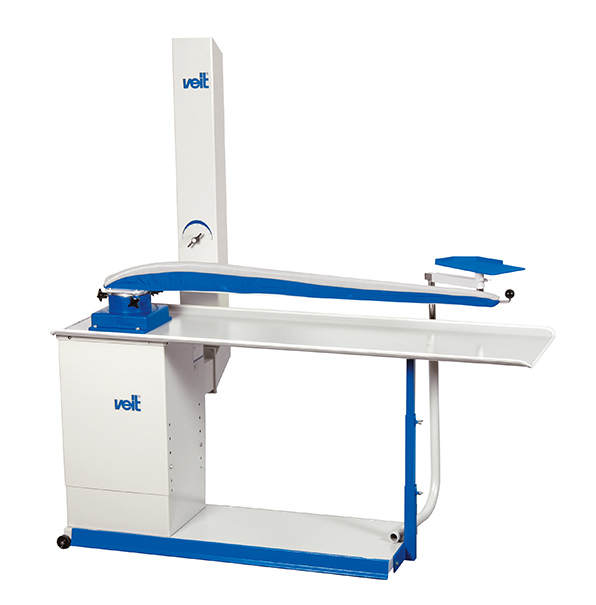
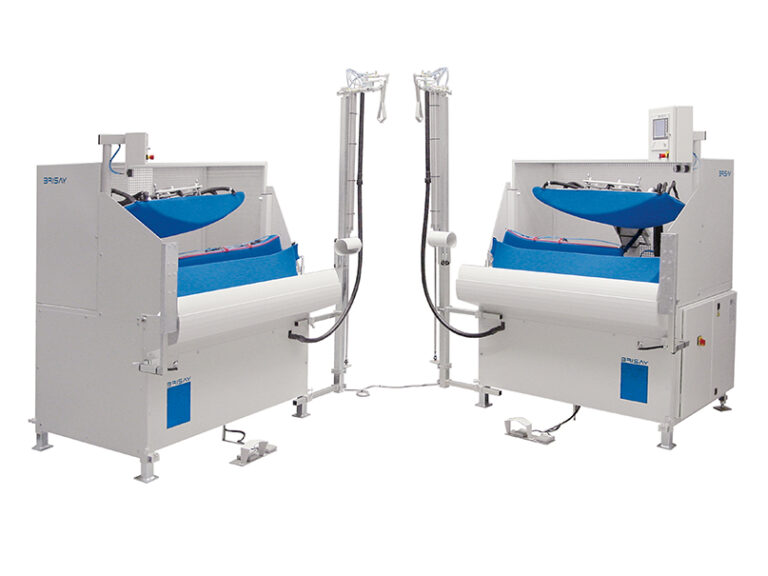
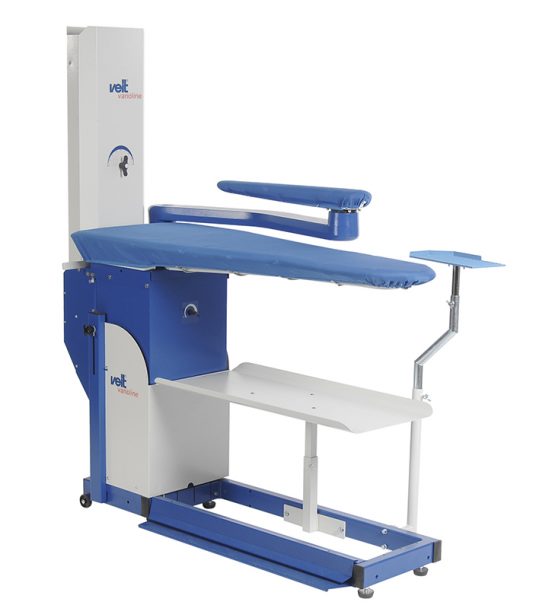
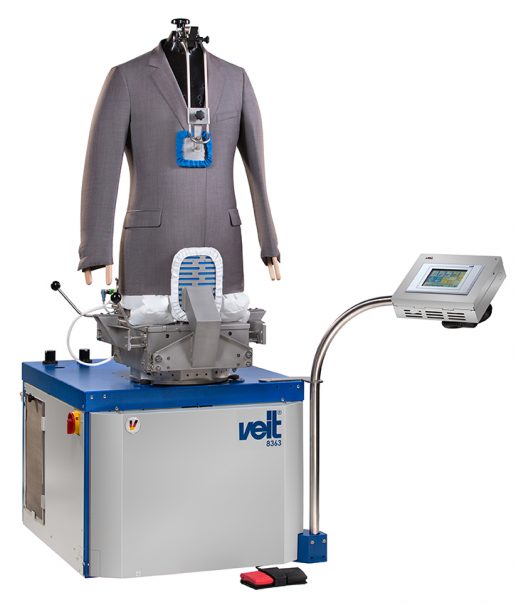
    Le repassage interphase ouvre et fixe les coutures entre les étapes de piquage, tandis que la finition finale élimine les plis et parachève la forme du produit. La pression, la vapeur, le vide, la mise en tension et l’air de séchage se règlent en fonction de la matière, du produit et de l’opération.

  • Le pliage et l'emballage des produits

    La configuration se détermine en fonction du type de produit, de la méthode de pliage, du matériau d’emballage et de la cadence de la ligne. L’automatisation doit préserver la forme et l’aspect du produit obtenus lors de la finition finale.

  • La consommation d'énergie et l'efficacité de la ligne

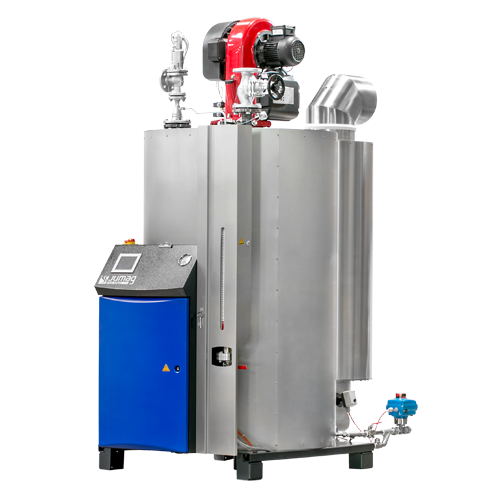
    Des générateurs de vapeur correctement dimensionnés et un réglage de la consommation en fonction du besoin réel réduisent les pertes d’énergie. Dans les usines à fort volume, l’efficacité de l’alimentation en vapeur et la durée des cycles de repassage et de finition influencent directement le coût de production.

Produits

Équipements Texco pour la confection et le textile

Conseil

Conseil gratuit

Si vous souhaitez découvrir les solutions les mieux adaptées à vos besoins, nos experts sont à votre disposition pour vous proposer des recommandations claires et des solutions personnalisées.

Vous pouvez planifier un échange par téléphone ou par e-mail, simplement et gratuitement.

Voir d'autres secteurs

Méthodologie

Comment Texco travaille dans la production de textile et de confection

Chaque installation Texco est conçue à partir du flux de production réel de l’usine – matières, volumes et points critiques du processus. Les équipements de vapeur, de traitement d’air et de transformation sont dimensionnés séparément, selon les exigences propres à chacun.
  • Analyse technique

    Texco analyse le flux actuel, les types de matières, le volume de production, la configuration de l’atelier et les opérations de conception, de matelassage, de coupe, de thermocollage, de repassage interphase, de finition et d’emballage. Les besoins en vapeur, le microclimat et les applications de pulvérisation sont évalués séparément.

  • Dimensionnement et choix de la configuration

    Les générateurs de vapeur sont dimensionnés en fonction de la consommation spécifique des équipements, du taux d’utilisation simultanée et des pointes de charge. Les systèmes d’humidification et de déshumidification sont calculés en fonction du volume de l’atelier, des renouvellements d’air et des conditions de fonctionnement, tandis que les équipements de coupe et de finition sont sélectionnés selon la matière, le volume horaire et les opérations nécessaires.
    Les systèmes de pulvérisation se configurent en fonction du produit appliqué, de la viscosité, du débit, du mode d’application et de la cadence de la ligne, et les équipements d’emballage se choisissent en fonction du produit, de la méthode de pliage et de la capacité requise.

  • Installation et mise en service

    Les équipements sont installés et mis en service par des équipes techniques spécialisées. Les paramètres de pression, de température et de débit sont vérifiés aux points de consommation, puis les équipements sont étalonnés et intégrés au flux de production existant.

  • Documentation technique

    La documentation livrée comprend les fiches techniques des équipements, les schémas d’installation, les paramètres de fonctionnement et les informations nécessaires à l’exploitation et à la maintenance préventive.

Support technique

Questions fréquentes

  • Quelle est la différence entre le repassage interphase et le repassage final ?

    Le repassage interphase s’effectue entre les étapes de piquage, pour ouvrir et fixer les coutures. Le repassage final élimine les plis et parachève la forme du produit avant l’emballage.

  • Oui, si elle assure la pression et le débit nécessaires, y compris lors des pointes de consommation simultanée. Une installation sous-dimensionnée peut générer des fluctuations et des finitions irrégulières.

  • La capacité se calcule en kg de vapeur par heure, en fonction de la consommation des équipements, de leur utilisation simultanée et de la pression requise.

  • Oui, si les formats de fichiers et les versions logicielles sont compatibles avec le système FAO. La compatibilité est vérifiée avant la configuration de la ligne.

  • La température, la pression et la vitesse de la bande sont définies en fonction de la matière, de l’entoilage et de l’adhésif. Les paramètres sont testés avant la production en série.

  • Oui. Même si les fibres synthétiques absorbent moins d’humidité que les fibres naturelles, le contrôle de l’humidité peut réduire l’accumulation de charges électrostatiques et améliorer la manipulation de la matière lors du matelassage et de la coupe.

Vous avez des questions sur les produits pour ce secteur?

Nos experts techniques vous répondent sous 4 heures ouvrées.

Contactez-nous par e-mail

Écrivez-nous et échangez avec nos spécialistes.

Contactez-nous par téléphone

Appelez les numéros indiqués pour obtenir un devis ou des informations complémentaires.
    Informatii solicitant: