Текстиль та швейне виробництво

Автоматичний розкрій, оздоблення та контроль мікроклімату

для промислового виробництва текстилю та одягу

Технічний контекст

Що потрібно враховувати у промисловому виробництві текстилю та одягу

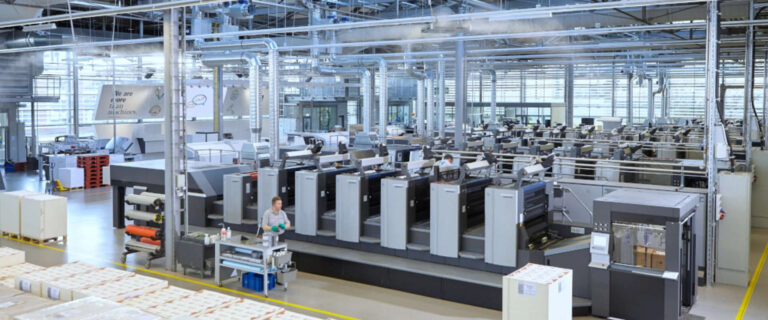
Швейна промисловість спирається на виробничий потік, у якому кожен етап впливає на якість готового виробу. Від проєктування лекал і розкрою матеріалу до дублювання, прасування, оздоблення та пакування — усі процеси мають бути точними, швидкими й відтворюваними.

Водночас умови у виробничому цеху відіграють вирішальну роль. Вологість і температура впливають на поведінку текстильних волокон, рівень статичної електрики, точність розкрою та якість оздоблення.

Підтримання контрольованого мікроклімату допомагає зменшити кількість дефектів, втрати матеріалу та час простою виробництва.

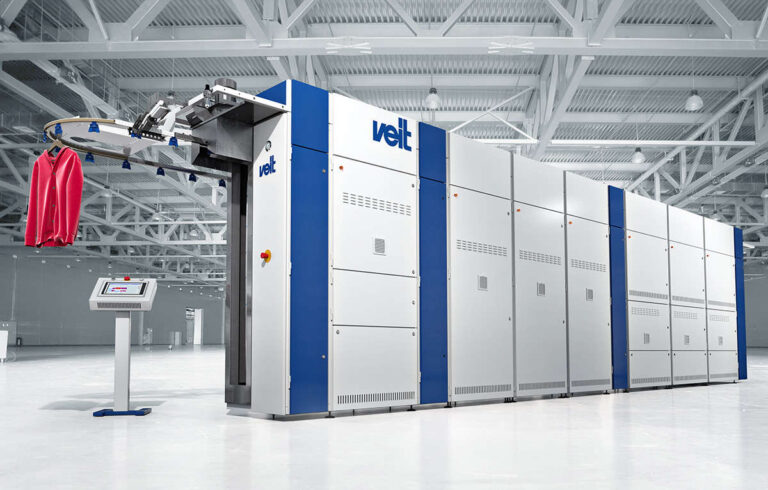
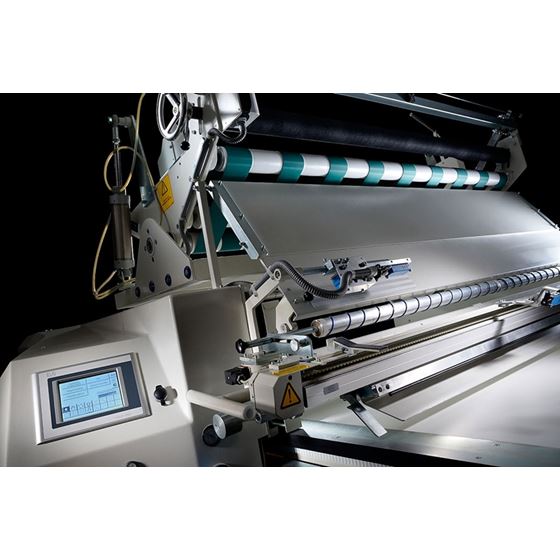
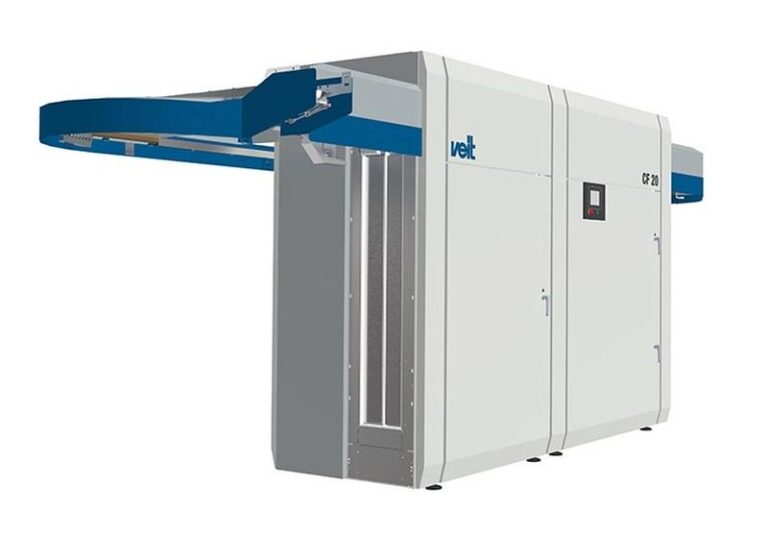
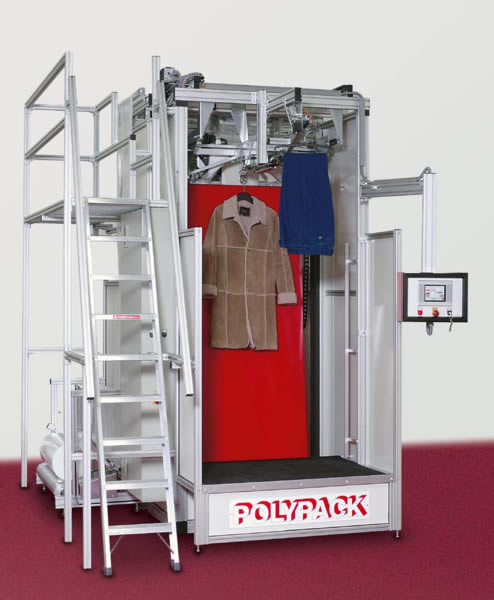
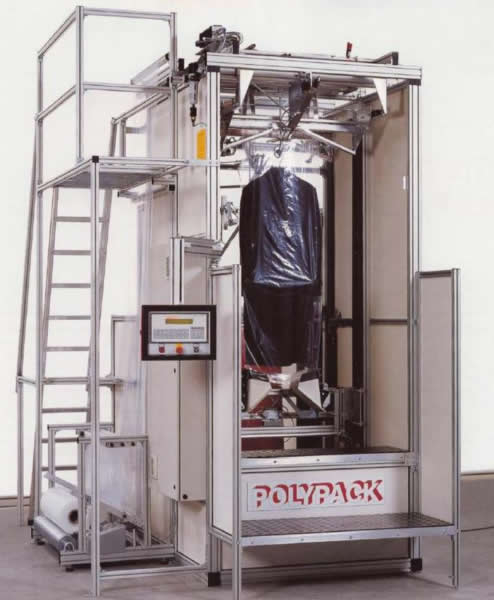
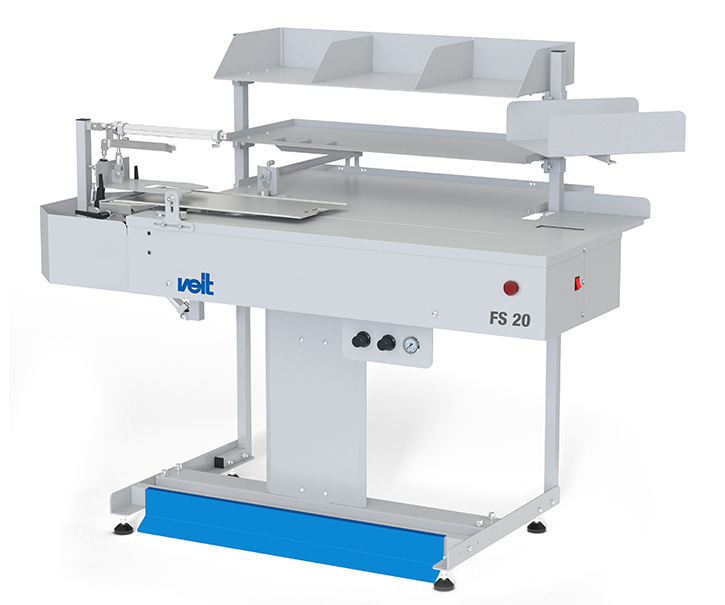
Texco пропонує комплексні рішення для швейних фабрик: системи САПР та автоматичне розкрійне обладнання, обладнання для дублювання, прасування та оздоблення, системи пакування, парогенератори та професійне обладнання для контролю вологості. Разом вони оптимізують виробничий потік і забезпечують стабільну якість продукції.

Технічні параметри

Що має технічне значення у швейній і текстильній промисловості?

Виробництво одягу й текстилю залежить від суворих технічних параметрів – вологості, тиску, температури, точності. Їх дотримання визначає якість та ефективність усього процесу.
  • Відносна вологість повітря у виробничому цеху

    Натуральні волокна, як-от бавовна, вовна та льон, і синтетичні волокна по-різному реагують на коливання вологості. Контроль вологості дає змогу обмежити втрату вологи волокнами, накопичення електростатичних зарядів і зміни поведінки матеріалу. Цільове значення встановлюють залежно від типу волокна, етапу процесу, температури та вимог до готового виробу.

  • Точність розкрою та витрати матеріалу

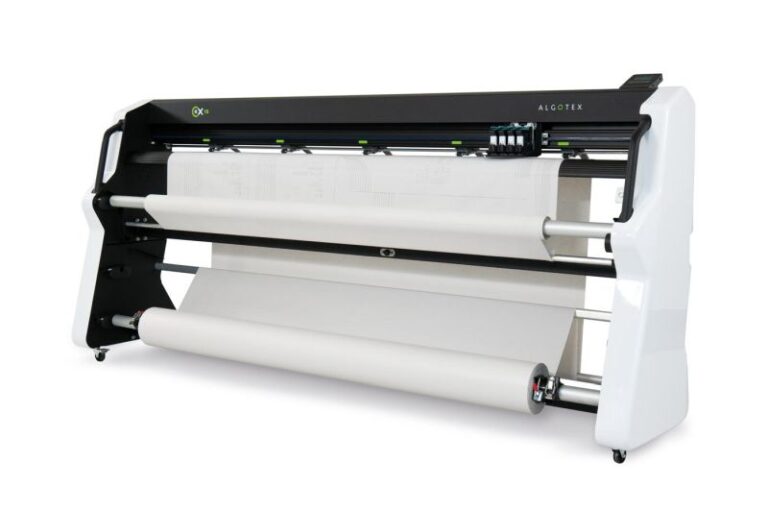
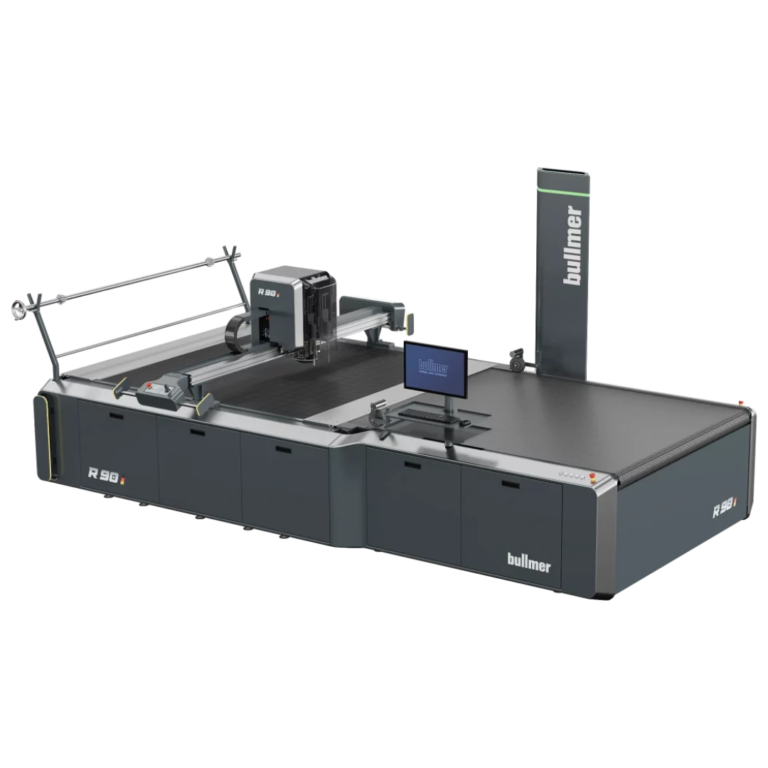
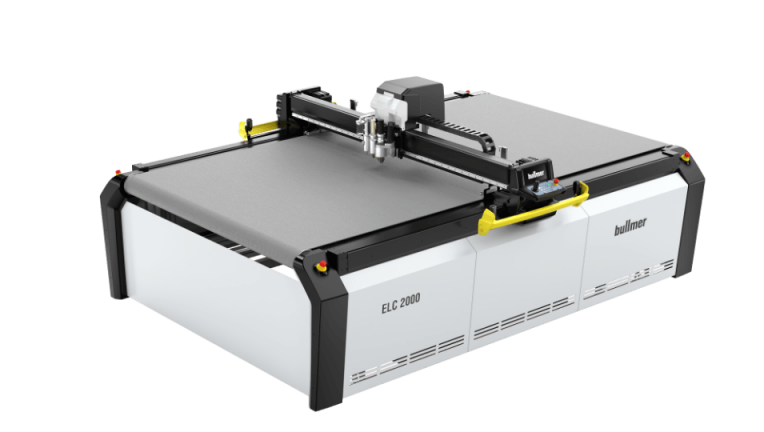
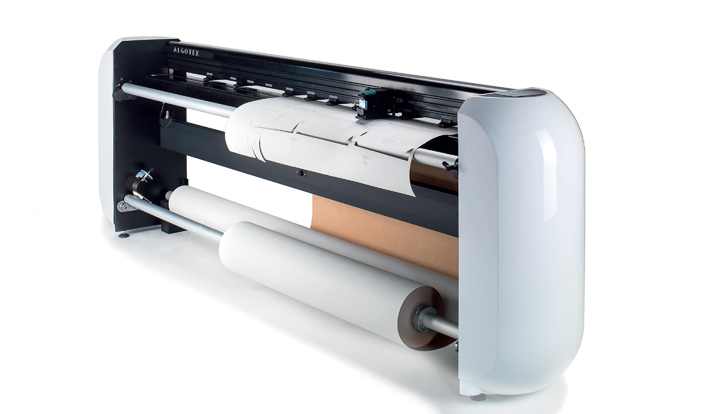
    У серійному виробництві точність системи розкрою безпосередньо впливає на витрати матеріалу. Похибка в кілька міліметрів, повторена на настелених шарах, може призвести до втрат матеріалу та браку під час складання. Автоматичні системи розкрою CAM, з’єднані з програмним забезпеченням САПР, оптимізують розташування деталей і витрати матеріалу.

  • Температура дублювання

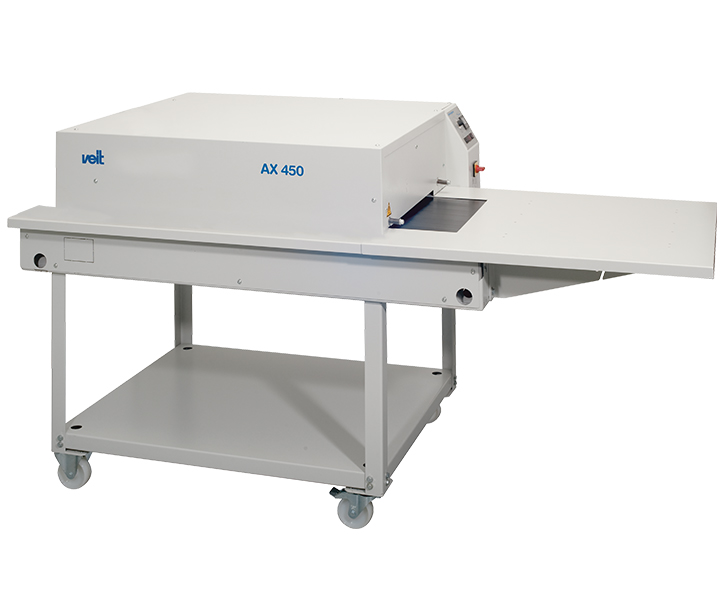
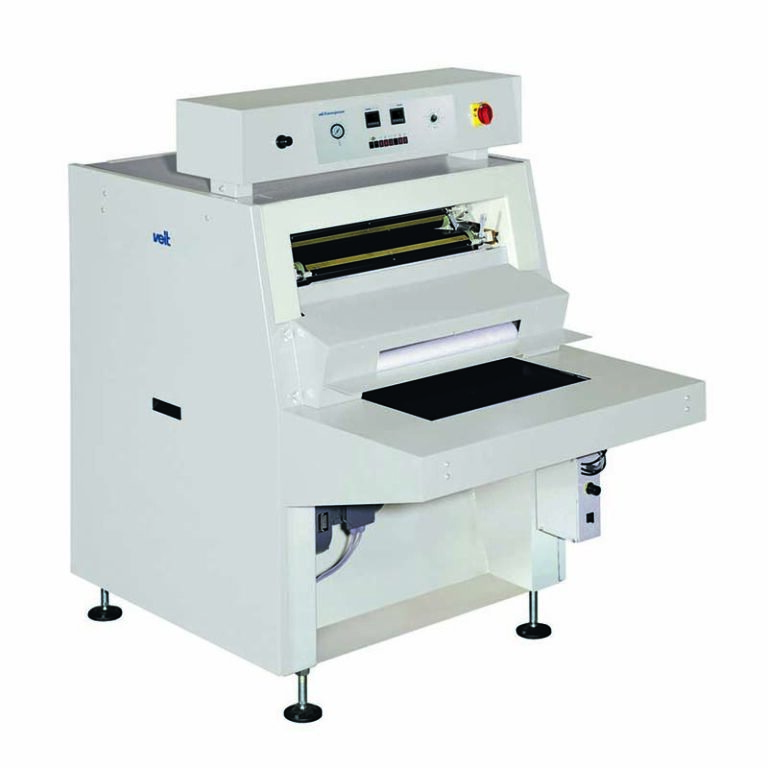
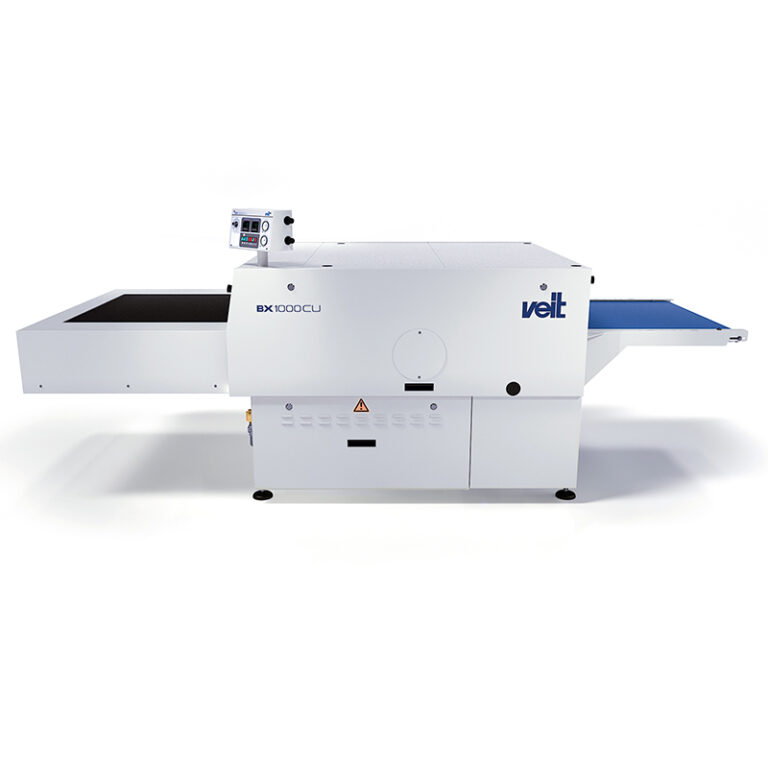
    Кожен тип матеріалу та кожен термоклей мають оптимальний температурний діапазон. Занадто низька температура не активує клей належним чином, а занадто висока руйнує волокно або залишає небажаний блиск на матеріалі. Залежно від моделі обладнання для дублювання дає змогу регулювати температуру, тиск і швидкість стрічки, а деякі конфігурації пропонують також окремий контроль за зонами нагріву.

  • Нанесення клеїв та оздоблювальних розчинів

    Вибір обладнання починається з технічного паспорта та паспорта безпеки матеріалу, в’язкості, витрати, типу нанесення, ритму лінії та очікуваного результату. Окремо визначають, чи нанесення є ручним, автоматичним або роботизованим.

  • Тиск і якість технологічної пари

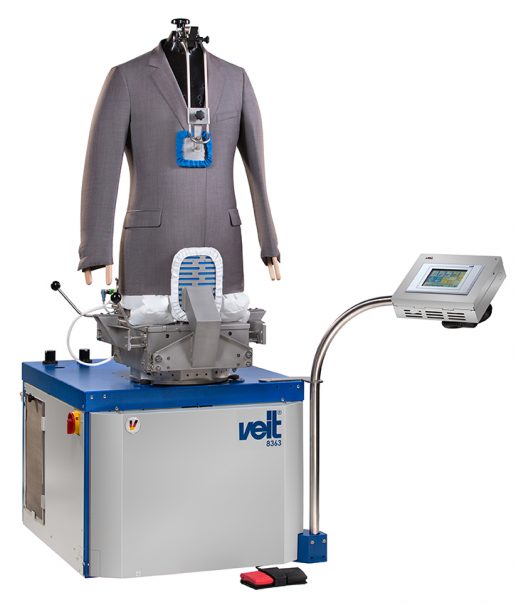
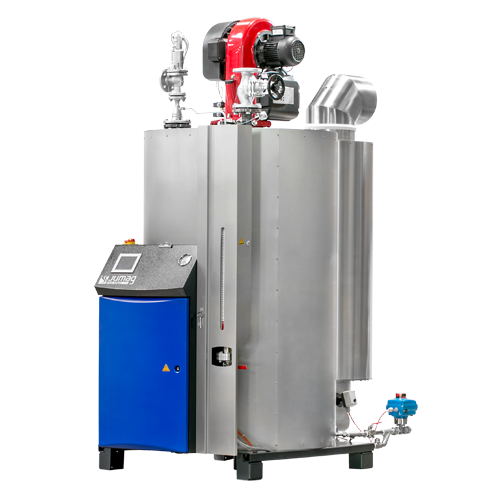
    Промислове прасування та оздоблення на манекенах залежать від стабільного за тиском і витратою подавання пари. Коливання тиску, конденсат і недостатньо суха пара можуть спричиняти відмінності в оздобленні та подовжувати робочі цикли. Джерело пари розраховують залежно від питомого споживання обладнання та пікових одночасних споживань. Дублювання контролюють окремо – через температуру, тиск і час контакту або швидкість стрічки.

  • Міжопераційне прасування та остаточне оздоблення

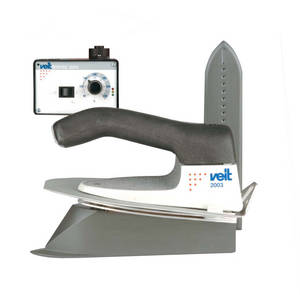
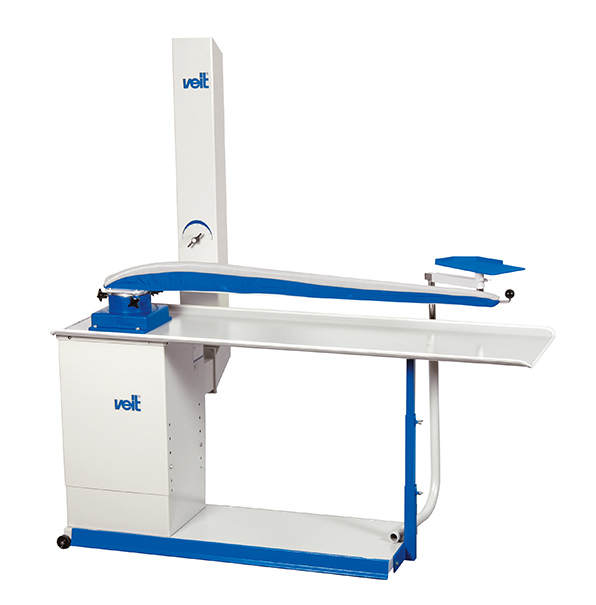
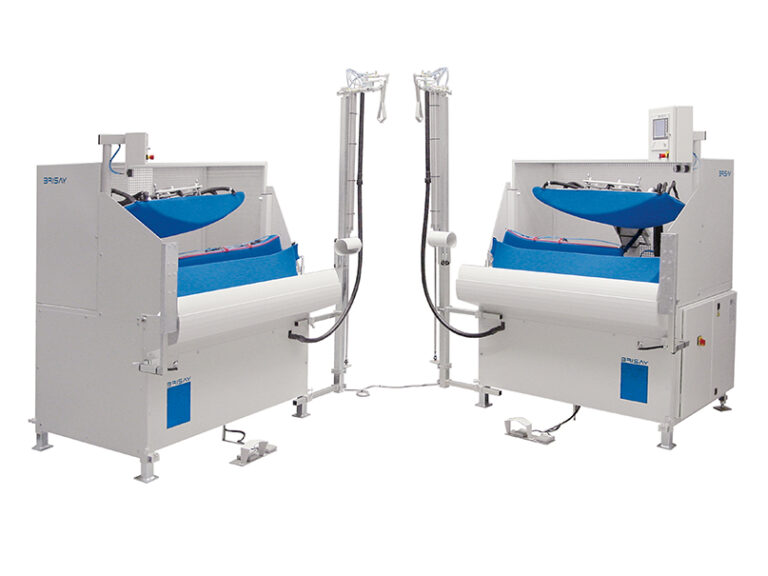
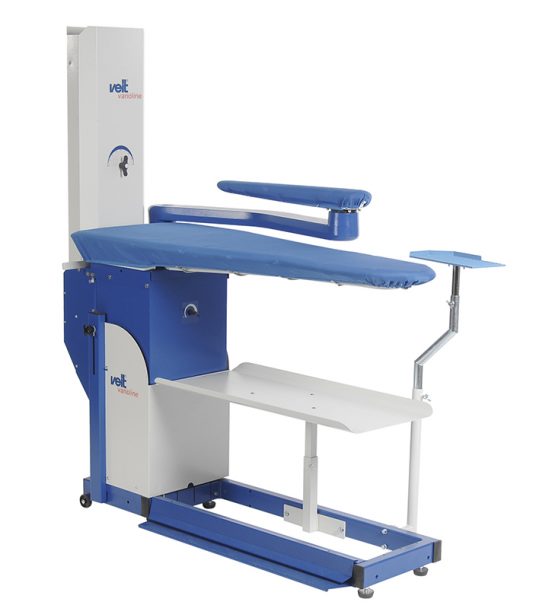
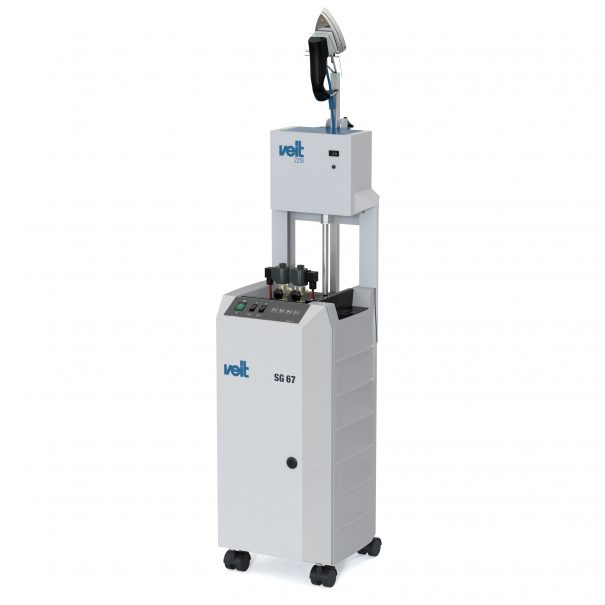
    Міжопераційне прасування розпрасовує та фіксує шви між етапами пошиття, а остаточне оздоблення усуває складки та формує кінцевий вигляд виробу. Тиск, пара, вакуум, натяг і сушильне повітря налаштовуються залежно від матеріалу, виробу та операції.

  • Складання та пакування виробів

    Конфігурацію визначають залежно від типу виробу, методу складання, пакувального матеріалу та ритму лінії. Автоматизація має зберігати форму та вигляд виробу, отримані під час остаточного оздоблення.

  • Споживання енергії та ефективність лінії

    Правильно розраховані парогенератори та регулювання споживання відповідно до реальної потреби зменшують втрати енергії. На фабриках із великими обсягами ефективність подавання пари та тривалість циклів прасування й оздоблення безпосередньо впливають на собівартість продукції.

Товари

Обладнання Texco для швейного та текстильного виробництва

Консультація

Безкоштовна консультація

Якщо ви бажаєте розглянути відповідні для вас варіанти, наші експерти нададуть чіткі рекомендації та рішення, адаптовані до ваших потреб.

Ви можете домовитися про розмову телефоном або електронною поштою — просто та безкоштовно.

Дивіться також інші галузі

Методологія

Як Texco працює у виробництві текстилю та одягу

Кожна установка Texco проєктується на основі реального виробничого потоку фабрики – матеріалів, обсягів і критичних точок процесу. Обладнання для пари, обробки повітря та переробки розраховується окремо, відповідно до вимог кожного з них.
  • Технічний аналіз

    Texco аналізує поточний потік, типи матеріалів, обсяг виробництва, конфігурацію цеху та операції проєктування, настилання, розкрою, дублювання, міжопераційного прасування, оздоблення та пакування. Окремо оцінюються потреба в парі, мікроклімат і застосування розпилення.

  • Розрахунок і вибір конфігурації

    Парогенератори розраховуються залежно від питомого споживання обладнання, ступеня одночасного використання та пікових навантажень. Системи зволоження та осушення розраховуються залежно від об’єму цеху, повітрообміну та умов експлуатації, а розкрійне й оздоблювальне обладнання добирається за матеріалом, годинним обсягом і необхідними операціями.
    Системи розпилення налаштовуються залежно від нанесеного матеріалу, в’язкості, витрати, способу нанесення та ритму лінії, а пакувальне обладнання добирається залежно від виробу, методу складання та потрібної продуктивності.

  • Встановлення та введення в експлуатацію

    Обладнання встановлюють і вводять в експлуатацію спеціалізовані технічні бригади. Перевіряються параметри тиску, температури та витрати в точках споживання, після чого обладнання калібрують та інтегрують у наявний виробничий потік.

  • Технічна документація

    Постачена документація містить технічні паспорти обладнання, монтажні схеми, робочі параметри та інформацію, необхідну для експлуатації та профілактичного обслуговування.

Технічна підтримка

Часті запитання

  • Яка різниця між міжопераційним і остаточним прасуванням?

    Міжопераційне прасування виконується між етапами пошиття для розпрасування та фіксації швів. Остаточне прасування усуває складки та формує остаточний вигляд виробу перед пакуванням.

  • Так, якщо воно забезпечує потрібні тиск і витрату, зокрема під час пікових одночасних споживань. Установка з недостатньою потужністю може спричиняти коливання та нерівномірне оздоблення.

  • Потужність обчислюється в кг пари на годину залежно від споживання обладнання, одночасності використання та необхідного тиску.

  • Так, якщо формати файлів і версії програмного забезпечення сумісні з системою CAM. Сумісність перевіряють перед налаштуванням лінії.

  • Температуру, тиск і швидкість стрічки визначають залежно від матеріалу, прокладкового матеріалу та клею. Параметри тестують перед серійним виробництвом.

  • Так. Навіть якщо синтетичні волокна поглинають менше вологи, ніж натуральні, контроль вологості може зменшити накопичення електростатичних зарядів і покращити поводження з матеріалом під час настилання та розкрою.

Маєте запитання щодо товарів для цієї галузі?

Наші технічні експерти відповідають протягом щонайбільше 4 робочих годин.

Зв'яжіться з нами електронною поштою

Напишіть нам на електронну пошту та зв'яжіться з нашими спеціалістами.

Зв'яжіться з нами телефоном

Телефонуйте за вказаними номерами, щоб замовити пропозицію або поставити додаткові запитання.
    Informatii solicitant: